La demanda de componentes minúsculos de silicona está en aumento. La empresa Starlim, especializada en el procesamiento de LSR, fabrica componentes con un peso inferior a 10 miligramos en series de millones de unidades. Un vistazo a la práctica muestra cómo las herramientas de alta precisión y los diseños compactos de las máquinas garantizan esta exigente producción.
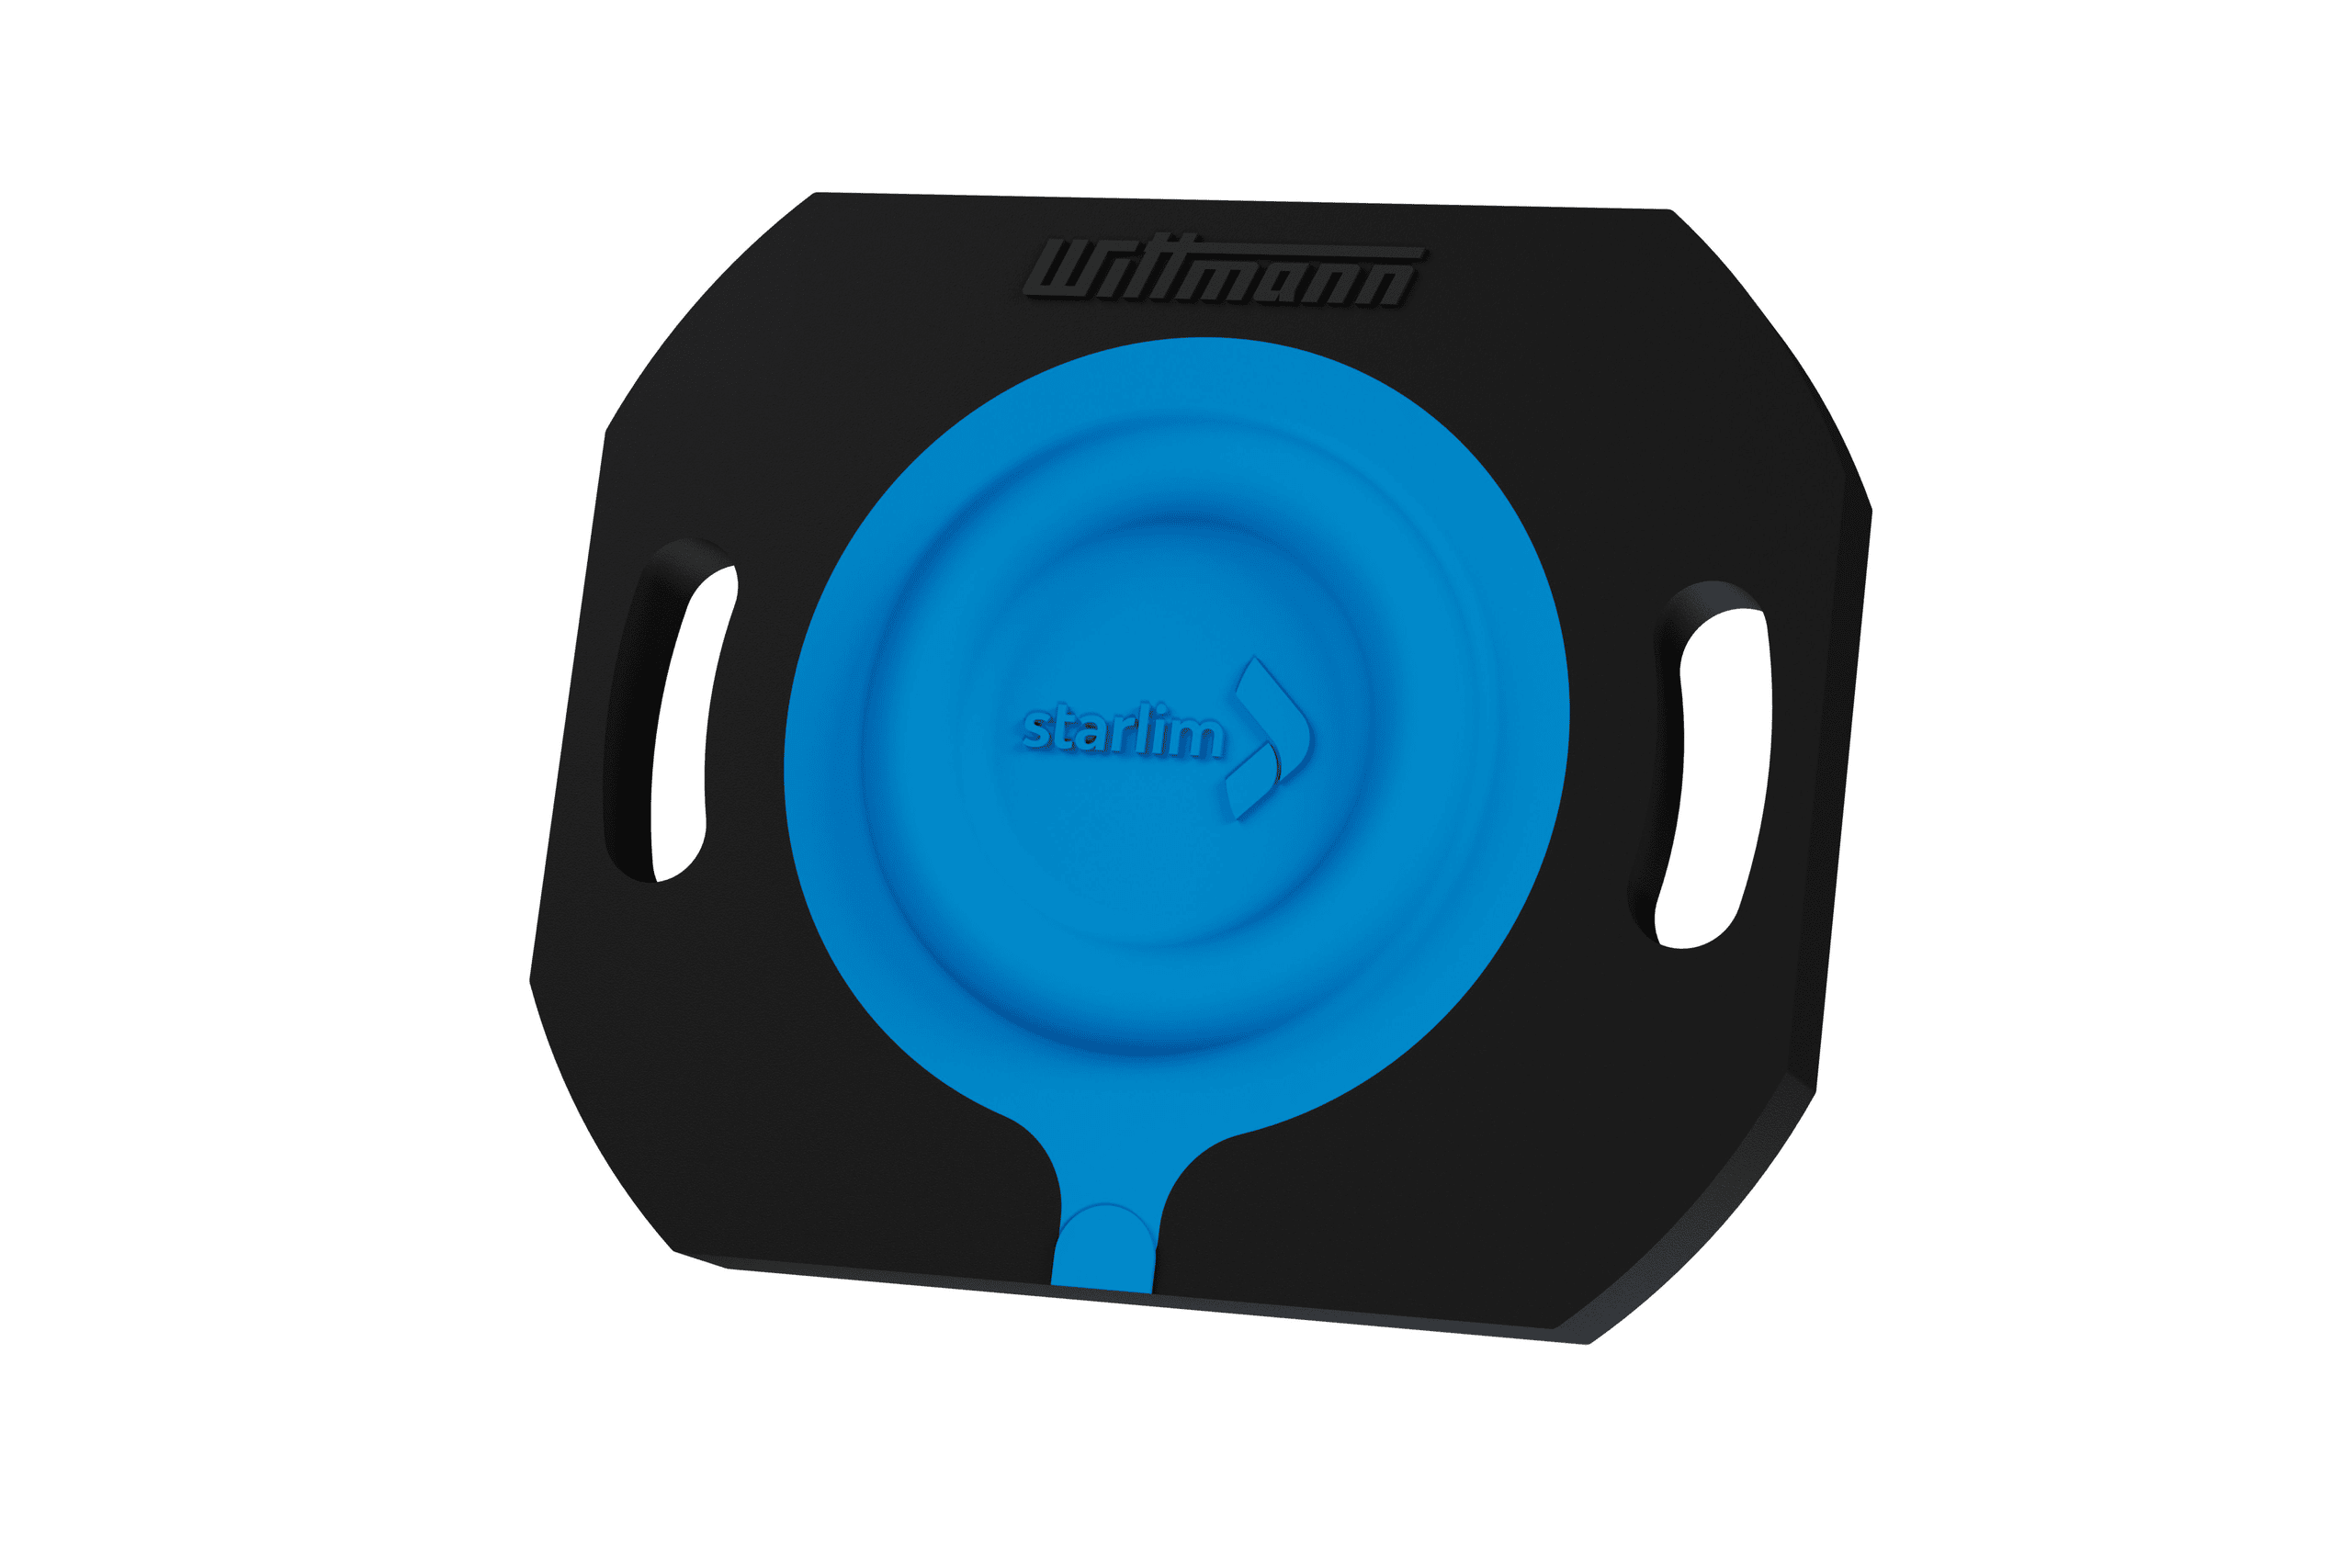
Componente de dos elementos para audífonos: la máxima precisión en el moldeo por inyección es un requisito imprescindible para una reproducción exacta del sonido.
(Bild: Starlim)
Las nuevas aplicaciones en la tecnología médica, la electrónica automovilística y otros sectores están generando una creciente demanda de componentes minúsculos de silicona. Starlim, el mayor procesador de silicona líquida (LSR) del mundo, está preparado. En su sede central de Marchtrenk, en Alta Austria, cuenta con un departamento específico dedicado al micromoldeado, equipado con máquinas de moldeo por inyección Micro Power de Wittmann y con su propia sala limpia.
En el moldeo por inyección a pequeña escala se aplican sus propias reglas
«Para nosotros, todo lo que pese menos de diez miligramos se considera micro», afirma Dominik Kreuzmayr, y muestra como ejemplos una junta tórica y un componente de audífono con una membrana azul de LSR. Kreuzmayr es jefe de equipo en el departamento de marketing y ha creado internamente el departamento de Micro Molding. Él sabe que no existe una definición universal para el microinjerto. La clasificación en Starlim se basa en muchos años de experiencia y en un profundo conocimiento del comportamiento de los materiales en estructuras de moldes muy finas. Y es que aquí se aplican unas leyes propias.
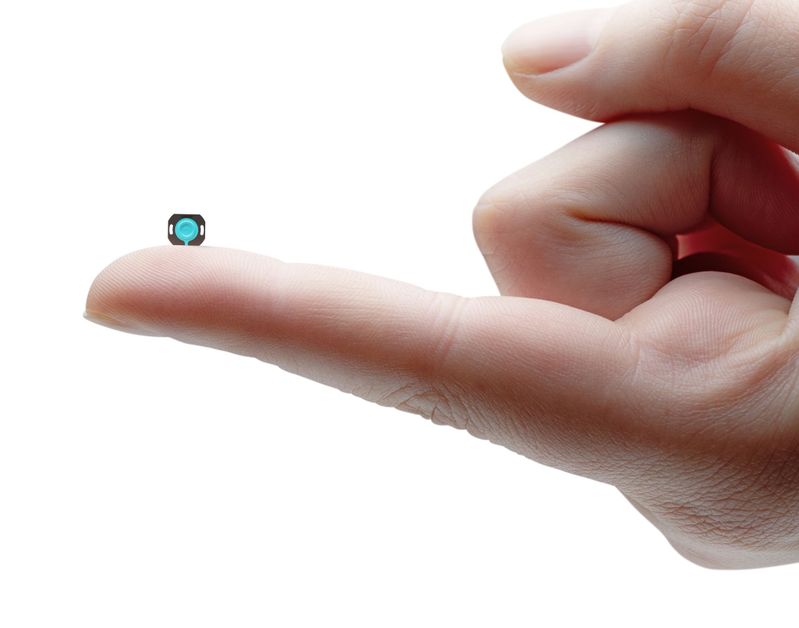
Ambas micropiezas están empaquetadas en una bolsa transparente. Con unas dimensiones de 0,7 x 0,4 mm2 , la junta tórica no se puede agarrar con los dedos. Es un ejemplo paradigmático de la precisión de las micropiezas fabricadas en serie a gran escala.
Componente de audífono como pieza de dos componentes: en el centro hay una membrana de silicona líquida teñida de azul. Las tolerancias son de +/- 2 µm.
(Imagen: Starlim)
En comparación directa con la junta tórica, este componente para audífonos, con unas dimensiones de 6 x 5 x 1 mm3, parece casi grande, pero impresiona por su diseño. Se trata de un componente de dos piezas. En el centro hay una membrana de silicona líquida (LSR) teñida de azul. Esta está enmarcada en un marco termoplástico resistente de PBT, lo que facilita su montaje en el audífono. El uso es lo que determina el tamaño del componente.
Máxima precisión en el rango submilimétrico
El componente del audífono se fabricó en un molde de una cavidad en una máquina de moldeo por inyección Micro Power totalmente eléctrica de Wittmann. «Para la industrialización, llegaremos hasta cuatro cavidades», explica Kreuzmayr. Dieciséis cavidades serían ya demasiadas, ya que, cuando se requiere la máxima precisión en el rango submilimétrico, es importante que las cavidades estén muy próximas entre sí. Los principales retos en la producción de los componentes para audífonos son, sobre todo, las estrechas tolerancias en la zona del reborde del cuerpo de la membrana.
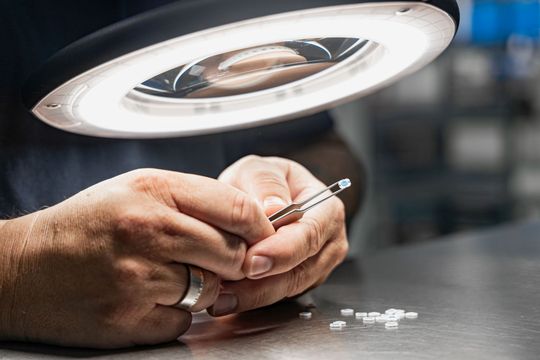
En el ámbito del micromoldeado, una lupa no siempre es suficiente para evaluar la calidad de las piezas. A menudo, esto solo es posible con un microscopio.
(Bild: Starlim)
«Tenemos que poder confiar en la precisión de regulación de la máquina de moldeo por inyección, ya que, a diferencia del moldeo por inyección de componentes de mayor tamaño, el margen de masa residual no tiene aquí ninguna relevancia», subraya Günter Polt, técnico de aplicaciones en el área de micromoldeo por inyección de Starlim. Polt lleva casi 30 años trabajando en el ámbito del moldeo por inyección de silicona. Cuando se incorporó al departamento de Micro Molding hace unos años, fue «todo un shock», como revela con un guiño. «A simple vista no se puede evaluar la calidad de los componentes. A menudo, eso solo es posible bajo el microscopio».
«Las máquinas Micro Power destacan por su extraordinaria precisión en la aplicación de todos los parámetros de ajuste», subraya Kreuzmayr. «Esta dinámica tan precisa, combinada con un control estable y exacto, establece nuevos estándares: aquí se replantea realmente la seguridad de los procesos y la reproducibilidad».
En el caso de los componentes de los audífonos, la alta precisión del moldeado no solo es determinante para un proceso de montaje eficiente. En esta aplicación, la precisión es aún más importante para una reproducción exacta del sonido. Las tolerancias son de +/- 2 µm, en relación con el componente de dos componentes ya fabricado. Para ello se requiere un ajuste y una regulación muy precisos de la fuerza de cierre, pero también una herramienta muy precisa.
Tecnología innovadora de herramientas con control de calidad integrado
La herramienta procede de nuestro propio departamento de fabricación de herramientas, donde se encuentran las raíces del grupo empresarial. En 1974, Franz Sterner fundó la empresa de fabricación de herramientas Sterner Werkzeugbau. No fue hasta diez años después cuando se creó Starlim Spritzguss. Ambas áreas de negocio forman desde hace tiempo una unidad indisoluble. En la actualidad, solo se fabrican herramientas para la producción propia. Esto supone una gran ventaja para los clientes: obtienen soluciones coordinadas de un único proveedor y se benefician de la transferencia de conocimientos y del desarrollo integrado. Solo las nuevas tecnologías láser y la microimpresión 3D permiten fabricar moldes para componentes de audífonos tan pequeños que deben cumplir requisitos de calidad acústica tan exigentes.
Última actualización: 22/09/2026
Para nosotros es una cuestión de principio tratar sus datos personales de forma responsable. Si recopilamos datos personales suyos, los tratamos de conformidad con la normativa vigente en materia de protección de datos. Encontrará información detallada en nuestra Política de privacidad.
Consentimiento para el uso de datos con fines publicitarios
Doy mi consentimiento a que Vogel Communications Group GmbH & Co. KG, Max-Planckstr. 7-9, 97082 Würzburg, incluidas todas las empresas asociadas a los efectos de los art. 15 ss de la Ley alemana de Sociedades Anónimas (AktG) (en lo sucesivo: Vogel Communications Group), utilice mi dirección de correo electrónico para enviarme boletines informativos. Puede consultar una lists de las empresas asociadas en cada caso en aquí .
El contenido de los boletines informativos abarca productos y servicios de todas las empresas mencionadas anteriormente, entre los que se incluyen, por ejemplo, revistas y libros especializados, eventos y ferias, así como productos y servicios relacionados con eventos, ofertas de medios impresos y digitales y otros servicios como otros boletines informativos (editoriales), concursos, campañas de captación de clientes potenciales, estudios de mercado en el ámbito online y offline, portales web especializados y ofertas de formación en línea. Cuando se haya recopilado mi número de teléfono particular, este podrá ser utilizado para enviarme ofertas de los mencionados productos y servicios de las empresas antes mencionadas, así como para realizar estudios de mercado.
Mi consentimiento abarca además el tratamiento de mi dirección de correo electrónico y mi número de teléfono para la sincronización de datos con fines de marketing con socios publicitarios seleccionados, como p. ej. LinkedIN, Google y Meta. Para ello el grupo Vogel Communications Group podrá transmitir los datos mencionados de manera cifrada (mediante hash) a socios publicitarios que utilizarán entonces estos datos para poder comprobar si yo también estoy dado de alta en los portales publicitarios mencionados. El grupo Vogel Communications Group utiliza esta función con fines de retargeting (upselling, venta cruzada y fidelización de cliente), de generación de las llamadas audiencias similares para la captación de nuevos clientes y como base de exclusión para campañas publicitarias en curso. Puedo obtener más información en el apartado «Sincronización de datos con fines de marketing” en la declaración de protección de datos.
En caso de que acceda a contenidos protegidos en los portales de Internet del Vogel Communications Group, incluidas las empresas asociadas a los efectos de los art. 15 ff de la Ley alemana de Sociedades Anónimas (AktG), deberé registrarme con datos adicionales para poder acceder a dichos contenidos. Como contrapartida por este acceso gratuito a contenidos editoriales, mis datos podrán utilizarse, en el sentido de este consentimiento, para los fines aquí mencionados. Esto no se aplica para la sincronización de datos con fines de marketing.
Derecho a revocación
Soy consciente de que puedo revocar este consentimiento en cualquier momento con efecto futuro. Mi revocación no afecta a la legalidad del tratamiento realizado sobre la base de mi consentimiento hasta el momento de la revocación. Para declarar mi revocación tengo la posibilidad de hacerlo usando el formulario de contacto que me puedo bajar en https://contact.vogel.de. Si ya no deseo recibir alguno de los boletines informativos a los que me haya suscrito, también puedo hacer clic en el enlace para darse de baja que aparece al final de cada boletín. Encontraré más información sobre mi derecho de revocación y su ejercicio, así como sobre las consecuencias de mi revocación, en la Política de privacidad, sección Boletín informativo.
En lo que respecta a los componentes de los audífonos, hemos logrado un auténtico avance gracias a una tecnología de herramientas innovadora y a unas técnicas de fabricación de alta eficiencia.
Dominik Kreuzmayr, jefe de equipo de marketing en Starlim
Para la producción en serie, está previsto comprobar las propiedades vibratorias de la membrana en línea, es decir, directamente tras el moldeo por inyección, mientras aún se encuentra en la cavidad. Esta es la forma más eficiente, ya que los minúsculos componentes se encuentran allí todavía en una posición definida y no es necesario reorientarlos para el control de calidad. El departamento de fabricación de moldes ha integrado en la pinza del robot un emisor acústico y un sistema de medición láser para la prueba de vibraciones. «En lo que respecta a los componentes de los audífonos, hemos logrado un auténtico avance gracias a una tecnología de moldes innovadora y a una técnica de procesamiento altamente eficiente», afirma Kreuzmayr.
Compacto, con dos metros cuadrados de superficie de producción
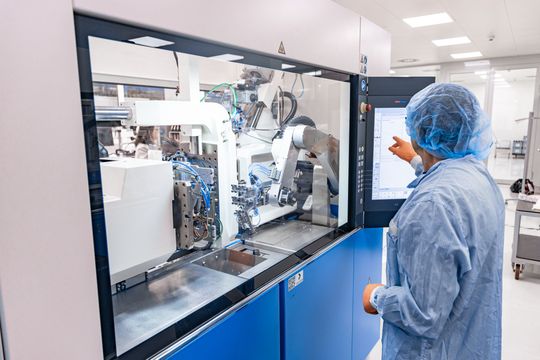
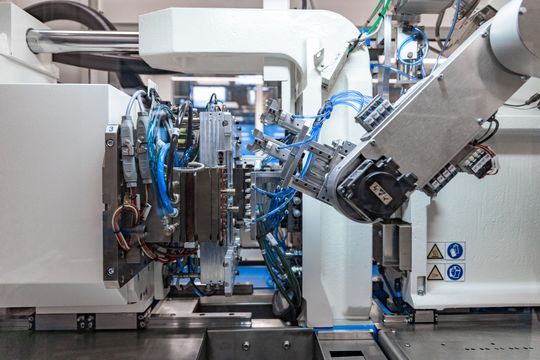
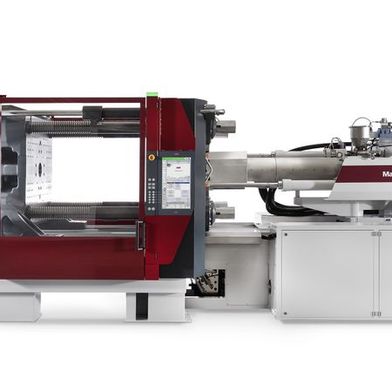
La MicroPower no es solo una máquina de moldeo por inyección, sino una célula de producción completa. Reúne todos los componentes del proceso en un espacio extremadamente compacto.
(Bild: Starlim)
El diseño de la Micro Power se adapta especialmente bien a la integración de otras fases de trabajo, como el control de calidad. En tan solo 2 m² de superficie de instalación, la célula de trabajo totalmente eléctrica reúne la unidad de cierre equipada con un plato giratorio, el sistema de inyección patentado de dos etapas, la manipulación de material, la automatización, el sistema de control de temperatura, el control de calidad y otras unidades de proceso. A pesar de ello, el espacio de montaje del molde, con una distancia entre placas de 400 mm, sigue siendo fácilmente accesible. Las guías lineales garantizan una protección del molde de alta sensibilidad y, gracias a la palanca de rodilla de precisión de 5 puntos, la fuerza de cierre se distribuye de forma muy uniforme en el plano de separación.
«El diseño de la máquina permite que el pistón de inyección llegue hasta el plano de separación del molde», señala Jochen Sassmann, que, en su calidad de director regional de ventas del Grupo Wittmann, colabora estrechamente con el equipo de Micro Molding de Starlim, como otra característica que contribuye a una elevada eficiencia de procesamiento. De este modo, el bebedero se reduce considerablemente, si es que no desaparece por completo. Dado que el LSR vulcanizado no se puede reciclar, el moldeo por inyección de silicona es el que más se beneficia de este método de trabajo que ahorra material.
En materia de automatización, la Micro Power ofrece una gran flexibilidad. A través de las interfaces, además del robot SCARA integrado verticalmente, también se pueden integrar soluciones desarrolladas por la propia empresa.
(Bild: Starlim)
Han pasado 15 años desde que Starlim fundó el departamento de Micro Molding. En la actualidad, varias máquinas de moldeo por inyección Micro Power están en funcionamiento en las instalaciones de Starlim en Marchtrenk, algunas de ellas en la nueva sala limpia, donde se fabrican, entre otros, productos de precisión para la cirugía ocular. Todas las máquinas están adaptadas a los requisitos de determinados grupos de productos. Hay máquinas totalmente equipadas para el moldeo por inyección de un solo componente, máquinas de dos componentes y una instalación combinada compuesta por dos máquinas independientes conectadas mediante un robot. La instalación combinada aumenta la flexibilidad. Permite fabricar piezas de dos componentes de forma muy eficiente, aunque ambas máquinas también pueden funcionar de forma independiente con moldes de un solo componente.
En lo que respecta a la automatización, el concepto Micro Power ofrece un amplio margen de maniobra. Además del robot Scara instalado en vertical, que forma parte integrante de la célula de producción, es posible integrar a través de interfaces diferentes sistemas de manipulación, incluidos los desarrollados por la propia Starlim.
¿Máquina multicomponente o instalación integrada?
En cada nuevo proyecto se evalúa qué concepto de producción —máquina multicomponente o instalación combinada— permite alcanzar una mayor eficiencia global. La proporción de productos de dos componentes se sitúa actualmente en torno al 40 %. El equipo de Micro Molding de Starlim está convencido de que esta cifra aumentará. Ya se solicitan con mayor frecuencia componentes de dos componentes, pero estos también requieren más tiempo de desarrollo.
La producción en serie, que en su día fue el factor decisivo para la colaboración con el Grupo Wittmann en el ámbito del micromoldeado, sigue dominando hoy en día el día a día de la producción en Marchtrenk. Los lotes de millones de unidades no son nada raro. «Las máquinas Micro Power funcionan de forma estable incluso en estas condiciones extremas y nos permiten llevar a cabo un proceso seguro», afirma Dominik Kreuzmayr, quien también destaca la buena colaboración con el Grupo Wittmann. «Nos comunicamos de forma directa y ágil, y hasta ahora hemos encontrado juntos una solución para cada reto. Gracias a nuestra buena colaboración, podemos sacar el máximo partido a todo lo que las máquinas ofrecen desde el punto de vista tecnológico».
Susanne Zinckgraf Head of Strategic Marketing, Wittmann Tec Group