Garantía de calidad en la fabricación de moldesUna prensa de rectificado procedente de China garantiza la calidad de las herramientas
De
Richard Pergler | Traducido por IA
13 min Tiempo de lectura
A la hora de dar los últimos retoques a moldes complejos, el repaso sigue siendo imprescindible. Para ello, HPF ha elegido una prensa de repaso del fabricante chino SXKH con componentes de control europeos. La ventaja: calidad europea a precio chino.
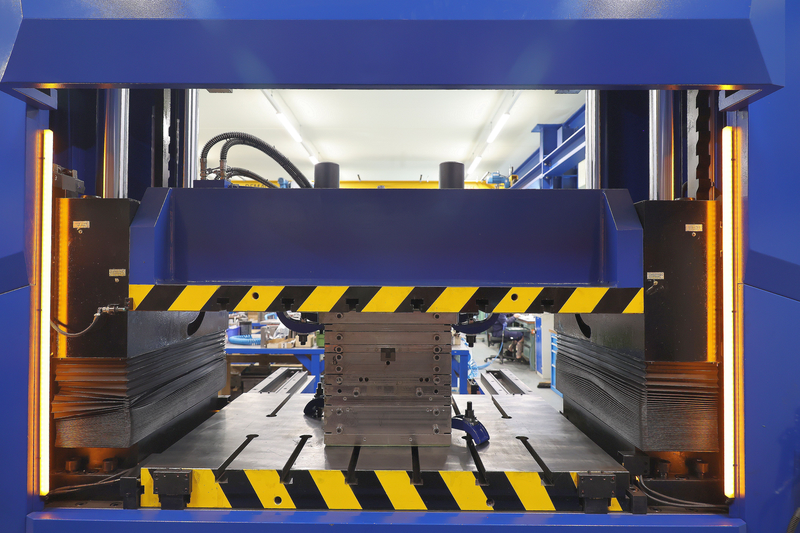
La prensa de embutición HMG 70XS1510 del fabricante chino SXKH combina todas las funciones que necesitan los fabricantes de herramientas de HPF con un diseño muy compacto. El factor decisivo para su adquisición fue el precio de compra y la confianza en la calidad de los componentes clave internacionales ya consolidados.
(Bild: Pergler Media)
En la fabricación de moldes de inyección de alta precisión para los sectores médico, higiénico y de la automoción, incluso las simulaciones FEM más modernas se topan con límites térmicos y mecánicos. En particular, en el caso de los moldes para aplicaciones a alta temperatura con PEEK o plásticos termoendurecibles, así como en los moldes de múltiples cavidades con inyección directa por canal caliente, los complejos mecanismos de corredera y las dilataciones térmicas influyen en el comportamiento de cierre.
El cálculo de todos los parámetros de corrección suele resultar muy laborioso en el día a día de la explotación. Por ello, el ajuste iterativo en condiciones de trabajo cercanas al proceso sigue siendo el método más fiable para garantizar la precisión dimensional y la calidad de la superficie requeridas antes de la primera comprobación.
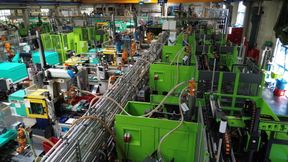
En HPF, una empresa dedicada a la fabricación de moldes y al moldeo por inyección con sede en Großdubrau, en el este de Sajonia, se fabrican moldes y productos para una amplia gama de sectores muy diversos, desde la automoción hasta la tecnología médica y de higiene. La empresa se ha labrado una buena reputación como proveedor integral de piezas y conjuntos complejos. En cuanto al parque de maquinaria, los responsables suelen adquirir productos alemanes o, al menos, europeos. Por eso resulta aún más notable que, para el control de calidad y el acabado de los moldes, apuesten por la prensa de rectificado HMG 70XS1510 del fabricante chino SXKH.
Amplia gama de servicios de fabricación
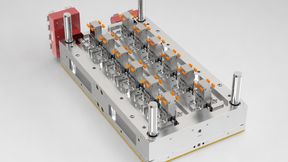
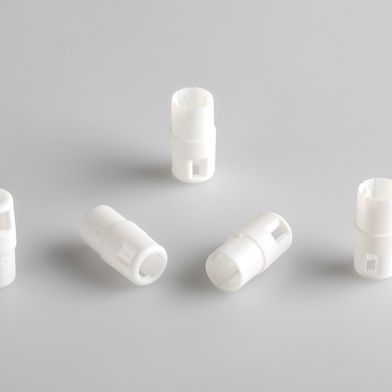
HPF, fundada en 1990 como taller de afilado de herramientas, es sinónimo de alta calidad. Desde sus inicios, esta empresa familiar se ha convertido en un especialista muy solicitado en herramientas y componentes de tamaño pequeño a mediano. Un ejemplo actual de ello es un molde de 32 cavidades con canal caliente y inyección directa para artículos cilíndricos del sector médico y de la higiene.
«Fabricamos componentes de lo más variados», explica Clemens Menzel, responsable de gestión de proyectos en HPF. «Para nuestros clientes, cubrimos toda la cadena de procesos, desde el desarrollo hasta el producto acabado. Nuestra actividad abarca diversos sectores. Nuestros clientes proceden de los ámbitos más diversos, entre otros, de la tecnología médica, la industria de la higiene, la industria de la automoción y el sector del embalaje».
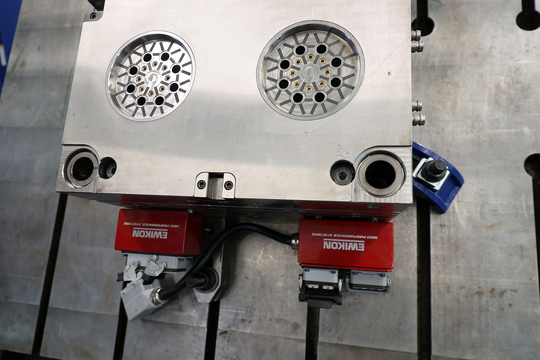
Los moldes de canal caliente —a menudo con sistemas de Ewikon— para piezas cilíndricas de alta precisión son una especialidad de los fabricantes de moldes de Großdubrau. Aquí se muestra un molde de 32 cavidades; en HPF también se pueden realizar soluciones con un número aún mayor de cavidades.
(Bild: Pergler Media)
La gama de servicios abarca desde la fabricación de moldes simples hasta moldes de inyección de múltiples cavidades, pasando por la construcción de herramientas de troquelado y conformado, así como la fabricación de componentes. Una de las especialidades de la empresa es la fabricación de moldes de inyección multicavidad con inyección directa por canal caliente para componentes de pared delgada destinados a la industria médica y de la higiene.
«Además, desarrollamos y fabricamos moldes de inyección y prensado para el procesamiento de plásticos de alto rendimiento y características exigentes, como el PEEK y los materiales termoendurecibles», añade Menzel. «Desde hace tiempo nos dedicamos también a soluciones de utillaje para el procesamiento de plásticos de origen biológico y biodegradables.»
En la actualidad, esta empresa familiar, como proveedor integral, ofrece una amplia gama de servicios , que abarca desde el desarrollo y el diseño, pasando por la fabricación de moldes de inyección y herramientas progresivas, hasta la producción en serie de productos de plástico en unas 15 máquinas de moldeo por inyección con una fuerza de cierre de entre 25 y 180 toneladas.
Perfil: HPF GmbH & Co. KG
La empresa HPF GmbH & Co. KG se fundó en 1990 como taller de afilado de herramientas. Hans-Peter Friedrich, que comenzó como empresario individual (las iniciales de su nombre dan origen al nombre de la empresa, HPF), solicitó ya al año siguiente la ampliación de su actividad comercial y, de este modo, fue ampliando continuamente su oferta de servicios. Así, además de herramientas de prensado, punzonado y conformado, se incorporaron también moldes de inyección para las más diversas aplicaciones. Lo que en un principio era un pequeño centro técnico con dos máquinas de inyección para la fabricación de prototipos se ha convertido ahora en una planta de inyección propia. Con un equipo de empleados motivados y con una dilatada experiencia profesional (23 en la fabricación de herramientas y moldes, 7 en la planta de moldeo por inyección), esta empresa familiar consigue hoy en día convencer a sus clientes de los más diversos sectores como proveedor integral que ofrece todos los servicios de un solo proveedor. La empresa fabrica moldes para una amplia gama de productos, de hasta 6 t y con unas dimensiones de hasta 1000 x 1500 mm². www.fus-werkzeugbau.de
Parque de maquinaria de última generación
Para la fabricación, HPF cuenta con un potente parque de maquinaria a la vanguardia de la tecnología. Desde el torneado, pasando por el fresado y la electroerosión, hasta el corte por láser de contornos en 3D, todas las tecnologías relevantes se llevan a cabo en la propia empresa, y muchas máquinas disponen de sistemas de automatización. Así, por ejemplo, el fresado de los electrodos de grafito y la electroerosión se realizan en gran medida sin intervención humana. «Solo para el temple tenemos que enviar las piezas a otras instalaciones», explica Menzel. «En el departamento de fabricación de herramientas hay al menos entre tres y cuatro empleados dedicados a cada tecnología, lo que garantiza nuestra capacidad operativa».
Última actualización: 22/09/2026
Para nosotros es una cuestión de principio tratar sus datos personales de forma responsable. Si recopilamos datos personales suyos, los tratamos de conformidad con la normativa vigente en materia de protección de datos. Encontrará información detallada en nuestra Política de privacidad.
Consentimiento para el uso de datos con fines publicitarios
Doy mi consentimiento a que Vogel Communications Group GmbH & Co. KG, Max-Planckstr. 7-9, 97082 Würzburg, incluidas todas las empresas asociadas a los efectos de los art. 15 ss de la Ley alemana de Sociedades Anónimas (AktG) (en lo sucesivo: Vogel Communications Group), utilice mi dirección de correo electrónico para enviarme boletines informativos. Puede consultar una lists de las empresas asociadas en cada caso en aquí .
El contenido de los boletines informativos abarca productos y servicios de todas las empresas mencionadas anteriormente, entre los que se incluyen, por ejemplo, revistas y libros especializados, eventos y ferias, así como productos y servicios relacionados con eventos, ofertas de medios impresos y digitales y otros servicios como otros boletines informativos (editoriales), concursos, campañas de captación de clientes potenciales, estudios de mercado en el ámbito online y offline, portales web especializados y ofertas de formación en línea. Cuando se haya recopilado mi número de teléfono particular, este podrá ser utilizado para enviarme ofertas de los mencionados productos y servicios de las empresas antes mencionadas, así como para realizar estudios de mercado.
Mi consentimiento abarca además el tratamiento de mi dirección de correo electrónico y mi número de teléfono para la sincronización de datos con fines de marketing con socios publicitarios seleccionados, como p. ej. LinkedIN, Google y Meta. Para ello el grupo Vogel Communications Group podrá transmitir los datos mencionados de manera cifrada (mediante hash) a socios publicitarios que utilizarán entonces estos datos para poder comprobar si yo también estoy dado de alta en los portales publicitarios mencionados. El grupo Vogel Communications Group utiliza esta función con fines de retargeting (upselling, venta cruzada y fidelización de cliente), de generación de las llamadas audiencias similares para la captación de nuevos clientes y como base de exclusión para campañas publicitarias en curso. Puedo obtener más información en el apartado «Sincronización de datos con fines de marketing” en la declaración de protección de datos.
En caso de que acceda a contenidos protegidos en los portales de Internet del Vogel Communications Group, incluidas las empresas asociadas a los efectos de los art. 15 ff de la Ley alemana de Sociedades Anónimas (AktG), deberé registrarme con datos adicionales para poder acceder a dichos contenidos. Como contrapartida por este acceso gratuito a contenidos editoriales, mis datos podrán utilizarse, en el sentido de este consentimiento, para los fines aquí mencionados. Esto no se aplica para la sincronización de datos con fines de marketing.
Derecho a revocación
Soy consciente de que puedo revocar este consentimiento en cualquier momento con efecto futuro. Mi revocación no afecta a la legalidad del tratamiento realizado sobre la base de mi consentimiento hasta el momento de la revocación. Para declarar mi revocación tengo la posibilidad de hacerlo usando el formulario de contacto que me puedo bajar en https://contact.vogel.de. Si ya no deseo recibir alguno de los boletines informativos a los que me haya suscrito, también puedo hacer clic en el enlace para darse de baja que aparece al final de cada boletín. Encontraré más información sobre mi derecho de revocación y su ejercicio, así como sobre las consecuencias de mi revocación, en la Política de privacidad, sección Boletín informativo.
El mecanizado de las distintas piezas de la herramienta se lleva a cabo en máquinas de alta precisión. Sin embargo, esta alta precisión no hace que las prensas de ensamblaje sean innecesarias, ya que estas muestran cómo funcionan las piezas individuales en la herramienta terminada cuando se combinan entre sí.
(Bild: Pergler Media)
Los responsables desarrollan continuamente su parque de maquinaria y lo adaptan constantemente a los últimos avances técnicos. A la hora de adquirir maquinaria nueva o de repuesto, la empresa de la Alta Lusacia suele recurrir a fabricantes alemanes o, como mínimo, europeos. «De este modo, nos aseguramos de que, en caso de necesitar asistencia técnica, los desplazamientos sean cortos y las piezas de recambio estén disponibles in situ», subraya Menzel. «Esto nos ha funcionado muy bien en el pasado».
Primera máquina para HPF procedente de China
En este contexto, resulta aún más sorprendente la elección de la nueva prensa de encolado: «Nos hemos decantado por una prensa de encolado HMG 70XS1510 del fabricante chino SXKH», explica Menzel. «Tenemos buenas razones para apostar por una prensa china en este puesto clave».
Y es que, incluso en HPF, tienen que hacer frente a retos económicos. «Ahora, algunos clientes incluso nos exigen que una parte del encargo se fabrique en China», explica Menzel. «Podemos hacerlo: conocemos muy bien a nuestros socios en China desde hace muchos años y sabemos exactamente de qué son capaces y qué nivel de calidad podemos esperar de ellos con total confianza. Se trata, sin excepción, de socios a los que conocemos personalmente desde hace años y que cuentan con el nivel técnico y los conocimientos necesarios para ofrecer la calidad exigida».
Una simulación es tan buena como los datos en los que se basa
La decisión de invertir en una prensa de rectificado suele ser muy difícil de justificar desde el punto de vista económico. Es necesaria para preparar las herramientas para la producción y garantizar la calidad, pero no produce piezas por sí misma. En muchas empresas, las prensas de rectificación están muy por debajo de su capacidad y permanecen prácticamente sin utilizar la mayor parte del tiempo. Además, hoy en día gran parte del trabajo de corrección puede sustituirse por simulaciones inteligentes.
«Mucho, pero no todo», subraya Menzel. «Entre otras cosas, también fabricamos herramientas para aplicaciones a alta temperatura. Quien quiera simular cómo se comportan las herramientas ante grandes diferencias térmicas tendría que, en primer lugar, identificar y recopilar o calcular todos los parámetros relevantes para la producción, a fin de poder llevar a cabo una simulación válida. Especialmente cuando, por ejemplo, las válvulas de corredera aumentan la complejidad de las herramientas.»
La laboriosa recopilación de datos
Claro, con el esfuerzo necesario se podrían registrar todos los parámetros relevantes. Aunque el mecanizado de los distintos componentes de una herramienta, como en el caso de HPF, se realice en condiciones controladas y climatizadas, y por lo tanto se conozcan con exactitud las geometrías, su interacción a menudo da lugar a nuevos conocimientos. Recopilar los valores correspondientes suele suponer todo un reto.
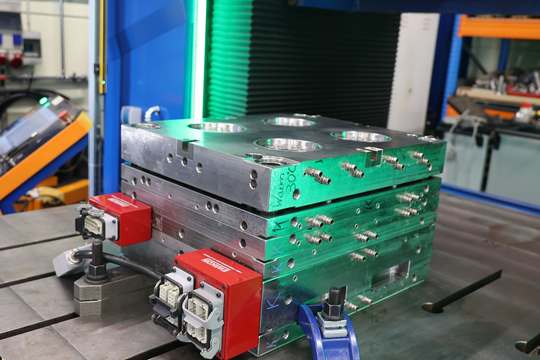
Productividad más rápida: gracias a la prensa de rectificado, los fabricantes de moldes pueden ultimar los moldes con un número reducido de ciclos de corrección y comprobación, de modo que llegan a la máquina de moldeo por inyección ya a punto para la producción en serie.
(Bild: Pergler Media)
En muchos casos, esto resulta demasiado laborioso y tedioso en el día a día del trabajo; en estos casos, especialmente cuando se exigen altos niveles de precisión dimensional y calidad de superficie, pero también en el caso de moldes con correderas y otros componentes móviles, el retoque manual con ciclos de corrección iterativos suele ser, a menudo, la vía mucho más rápida y eficaz para alcanzar la precisión. Y es que, en muchos casos, no hay forma de prescindir de la experiencia de los fabricantes de moldes a la hora de evaluar y realizar correcciones manuales en la fase final, antes de pasar a la máquina de moldeo por inyección.
El retoque es rápido y preciso
La finalización de un molde es un factor de coste que se refleja en los precios que paga el cliente. Por lo tanto, el esfuerzo debe estar en la proporción adecuada con respecto al beneficio. Precisamente en el caso de los moldes que presentan un comportamiento complejo en el proceso de moldeo por inyección, las pruebas de funcionamiento en condiciones de uso casi reales —por ejemplo, con moldes calentados hasta la temperatura original para el procesamiento de plásticos de alta temperatura— pueden aportar de forma rápida y sencilla información valiosa para su posterior uso en la producción en serie.
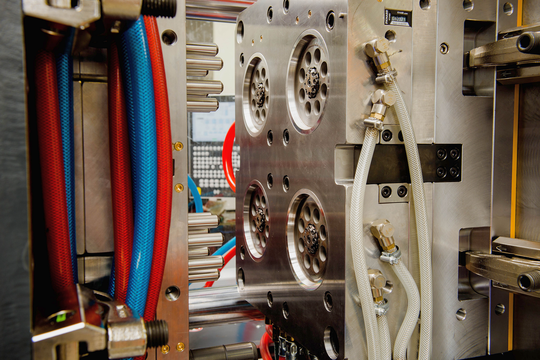
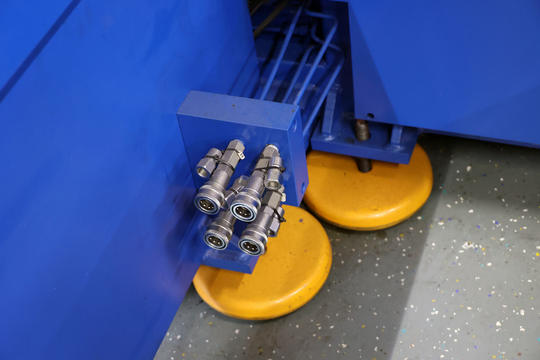
La prensa de encajado dispone de dos de estas conexiones por cada lado para el desplazamiento de los tiradores del núcleo, es decir, cuatro en total. Esto permite comprobar los componentes móviles del molde «en funcionamiento».
(Bild: Pergler Media)
«Ya contábamos con una pequeña prensa de recubrimiento en nuestras instalaciones, pero buscábamos una máquina más grande que, además de realizar movimientos sencillos de apertura y cierre, fuera capaz de realizar operaciones como la extracción de núcleos sin necesidad de un equipo adicional», explica Menzel. «Además, debía cumplir con las normas de seguridad vigentes. Y, por supuesto, es imprescindible que mantenga el paralelismo con gran precisión».
Diseño ergonómico y estructura compacta
Los fabricantes de utillaje han prescindido de una mesa giratoria, por ejemplo, para el recubrimiento de utillajes de varios componentes. Si es necesario, tienen previsto mover los utillajes a mano. «Además de las características funcionales y de seguridad, para nosotros era especialmente importante el trabajo ergonómico en la prensa», explica Menzel. «Esto significa que la mesa inferior debe poder extraerse de la prensa e inclinarse, y que la mesa superior también debe poder colocarse de tal forma que el fabricante de herramientas pueda realizar sus tareas cómodamente y con una postura de trabajo natural».
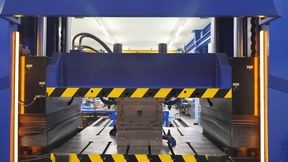
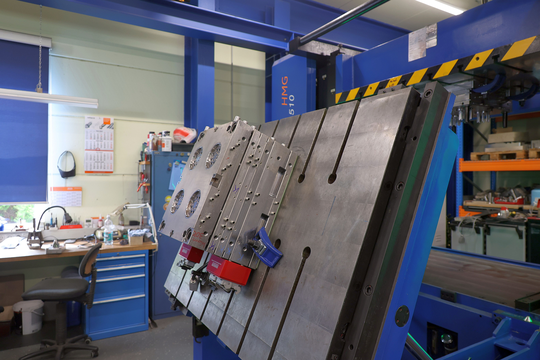
La mesa inferior de la prensa de rectificado HMG 70XS1510 se puede desplazar hacia delante y inclinar. De este modo, el fabricante de moldes puede acceder cómodamente a todas las partes del molde y trabajar sin cansarse.
(Bild: Pergler Media)
A esto se sumaba —como ocurre en muchas empresas de fabricación de herramientas y moldes que han crecido de forma orgánica— la escasa altura de la nave de HPF. «Esto hacía que la mayoría de los fabricantes quedaran descartados, ya que habían colocado los cilindros de accionamiento de la prensa en la parte superior y, por lo tanto, superaban con creces nuestra altura disponible», subraya Menzel. «Necesitamos una prensa con un diseño muy compacto, por encima de la cual pueda pasar la grúa de la nave para cargar los utillajes en la prensa, y que reúna todas las funciones que deseamos».
Componentes de fabricantes internacionales
Para la adquisición de la nueva prensa de entintado, el equipo dirigido por Menzel realizó una búsqueda entre numerosos socios y otras empresas. «No solo en Alemania, sino también en el extranjero, por ejemplo, entre nuestros socios de China», explica el director del proyecto. «Ellos confían en las prensas de recubrimiento de SXKH —un fabricante que no ha dejado de evolucionar, tanto a nivel empresarial como tecnológico— y hemos encontrado en su catálogo un modelo que se adapta perfectamente a nuestras necesidades».
La prensa de embutición HMG 70XS1510 admite herramientas de hasta 1500 x 1000 mm². Para garantizar resultados fiables, la máquina desarrolla una fuerza de cierre de hasta 70 t.
(Bild: Pergler Media)
Las prestaciones de la instalación, que los fabricantes de herramientas examinaron con detenimiento, resultaron convincentes; la construcción de la máquina daba una impresión de gran solidez. Además, un análisis detallado «bajo el capó» disipó también las dudas sobre la disponibilidad del servicio técnico: «Pudimos comprobar que todos los componentes clave relevantes de las prensas de rectificado SXKH proceden de fabricantes internacionales consolidados», explica Menzel. «Por ejemplo, el proveedor de los accionamientos y el sistema de control es Siemens. Las barreras fotoeléctricas son de Sick, los codificadores de Kübler (todos de Alemania), el servoaccionamiento de Phase (Italia) y los contactores de Schneider (Francia). Y las válvulas son de Vickers (EE. UU.), donde también se garantiza una rápida disponibilidad y un servicio técnico especializado. Con esta configuración, podemos estar seguros de que, en caso necesario, podremos contar con asistencia competente in situ sin complicaciones.»
La máquina elegida es una prensa de embutición HMG 70XS1510; la denominación del modelo indica una fuerza de cierre máxima de 70 toneladas con unas dimensiones útiles de la mesa de 1500 x 1000 mm². La mesa superior admite una carga de 2,5 t, mientras que la mesa inferior puede albergar mitades de utillaje de hasta 8 t. Ambas mesas se pueden inclinar y desplazar a posiciones que permiten un mecanizado ergonómico y cómodo de las utillajes.
Además, la máquina está equipada con un sistema de servocontrol completo de bucle cerrado. Su diseño muy compacto hace que la prensa sea ideal para naves de baja altura.
Dos conexiones para tiradores de núcleo a cada lado —cuatro en total— completan la instalación. Gracias a ello y a los periféricos externos, los fabricantes de utillaje de HPF pueden someter a pruebas exhaustivas los moldes de hasta 6 t en condiciones de funcionamiento realistas. De este modo, es posible llevar a cabo una finalización racional, eficiente y económica de los moldes.
En primer plano: las prensas de entintado de la serie HMG-XS de SXKH
Las prensas de la serie HMG-XS de SXKH destacan por su altura muy reducida, de 2.750 mm, lo que supone una gran ventaja teniendo en cuenta la baja altura de las naves de muchas empresas. Dependiendo del modelo, estas prensas son aptas para moldes pequeños de precisión con dimensiones máximas que van desde los 700 x 600 hasta los 1500 x 1000 mm². Además, las máquinas pueden equiparse con un mandril magnético electropermanente. Además, cuentan con un sistema de servoaccionamiento completo con bucle de control cerrado. Un dispositivo adicional de refuerzo de sujeción del molde (producto patentado) aporta un plus de seguridad. Su diseño ergonómico facilita el trabajo. Además, el paralelismo de la máquina se puede visualizar y ajustar en tiempo real. www.sxkh.de
Calidad europea a precio chino
Clemens Menzel, director de gestión de proyectos de HPF: «Gracias a la atractiva relación calidad-precio de esta imprenta, podemos ofrecer a nuestros clientes la alta calidad que exigen en condiciones competitivas».
(Bild: HPF)
«El fabricante chino se mostró muy receptivo a nuestras peticiones, desde la interfaz de usuario en alemán hasta la combinación de colores con nuestros colores corporativos», recuerda Menzel. «Sin embargo, uno de los argumentos más importantes fue, en última instancia, la atractiva relación calidad-precio. El precio de adquisición, con un volumen de suministro comparable, era aproximadamente la mitad que el de los competidores a los que habíamos solicitado presupuesto. La prensa cumple con todo lo que necesitamos. Funciona con componentes de fabricantes internacionales consolidados y, gracias a su diseño sencillo, es fácil de mantener. Y como todo eso estaba cubierto, el coste fue el factor decisivo. Al fin y al cabo, lo que cuenta es lo que el cliente está dispuesto a pagar. Gracias a la atractiva relación calidad-precio de esta prensa, podemos ofrecer a nuestros clientes la alta calidad exigida en condiciones competitivas. Y eso es, al fin y al cabo, lo que cuenta».
Punto de vista: los costes deben ser competitivos
Por supuesto que se pueden simular piezas si se dispone de todos los datos relevantes. Y los resultados son hoy en día mucho más significativos que hace unos años. Sin embargo, en muchos casos no son lo suficientemente significativos, por ejemplo, porque no se tienen en cuenta parámetros importantes o porque estos ni siquiera se conocen. Se puede dedicar mucho esfuerzo a la finalización de las herramientas. No obstante, también está claro que el cliente debe pagar todos los trabajos. La cuestión es siempre hasta qué punto está dispuesto a hacerlo. Paralelamente a la simulación, que puede acortar considerablemente el proceso de finalización, el uso de una prensa de entintado es una forma racional y eficiente de detectar las últimas necesidades de optimización y subsanarlas allí mismo. Las prestaciones de una prensa de entintado pueden variar enormemente, en función de las necesidades de los fabricantes de moldes. Si se cumplen todas las normas de seguridad, el servicio está garantizado y la prensa ofrece todas las funciones deseadas, el precio se convierte en un argumento de peso. HPF, con sede en Großdubrau, ha elegido la prensa de retocado HMG 70XS1510 del fabricante chino SXKH como la solución más racional desde el punto de vista de la empresa.
Richard Pergler Freier Fachjournalist bei Pergler Media, Augsburg