Las empresas Boy y Evonik han demostrado en la feria Fakuma 2026 el procesamiento de un polímero biorreabsorbible mediante microinyección. Con una unidad de plastificación de 8 mm y un sistema de canal caliente micro, se pudieron fabricar dos microtornillos médicos de 0,065 g cada uno sin rebabas. El tiempo de permanencia del material fue de unos cuatro minutos.
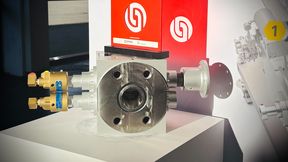
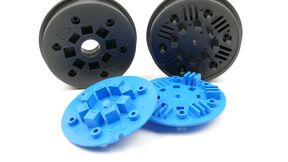
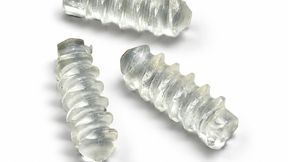
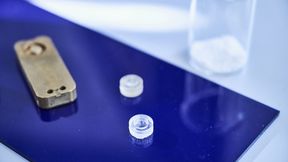
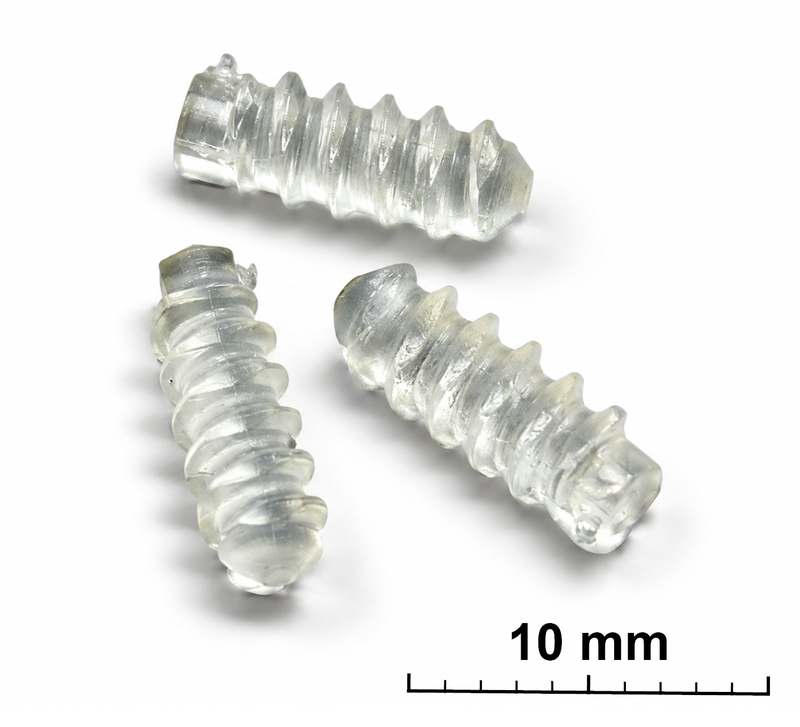
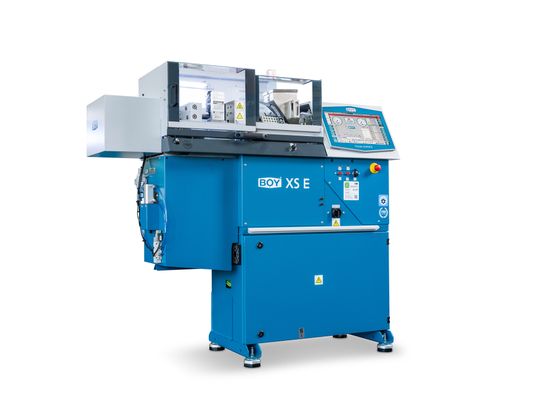
Microtornillos médicos fabricados con el polímero biorreabsorbible Resomer LR 704 S de Evonik, producidos mediante microinyección en una máquina Boy XS E con una unidad de plastificación de 8 mm y el sistema de canal caliente micro L2X-Mikro de Ewikon.
(Bild: Chico)
Hoy en día, numerosos productos médicos se fabrican mediante microinyección. Además del peso muy reducido de las piezas, la reproducibilidad del proceso y el tiempo de permanencia del plástico en la máquina desempeñan un papel decisivo.
Sin embargo, en la práctica, para la fabricación de piezas de microinyección se suelen utilizar máquinas de inyección estándar que, en un principio, no fueron diseñadas para pesos de inyección tan reducidos. Para garantizar, a pesar de todo, una producción estable, a menudo se destina una gran parte del volumen de inyección a la entrada de material. Esto no solo dificulta la regulación del proceso, sino que también merma la eficacia de las funciones de supervisión y control. Al mismo tiempo, se producen pérdidas considerables de material.
La experiencia práctica demuestra que, con pesos de inyección inferiores a un gramo, a menudo menos del cinco por ciento del material utilizado se destina realmente a la pieza moldeada. Si bien este enfoque suele ser aceptable desde el punto de vista económico en el caso de los plásticos estándar de bajo coste, alcanza rápidamente sus límites cuando se trata de materiales de alto precio y en los que el tiempo de permanencia es un factor crítico.
Diseñado especialmente para los pesos de tiro más reducidos
Para satisfacer estos requisitos, Boy ha desarrollado un husillo de microinyección de 8 mm. Funciona según el principio clásico de tres zonas «primero en entrar, primero en salir». Se ha prescindido deliberadamente de la dosificación previa para reducir al mínimo el tiempo de permanencia del material y evitar zonas de estancamiento.
Debido al reducido diámetro del husillo, la unidad de 8 mm ofrece además una resolución de proceso notablemente mayor. En comparación con un husillo de 14 mm, esta resolución mejora en un factor de 3,1. Además, debido a su diseño, la válvula antirretorno se cierra más rápidamente, lo que aumenta aún más la reproducibilidad del proceso de moldeo por inyección.
Tiempos de permanencia cortos gracias a una tecnología de sistemas optimizada
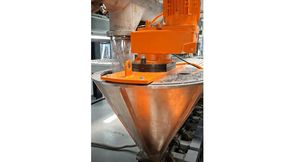
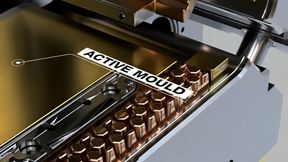
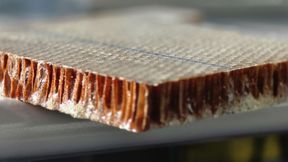
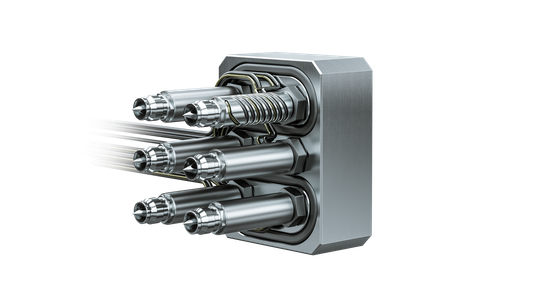
En combinación con el sistema de canal caliente micro L2X-Mikro de Ewikon , es posible lograr tiempos de permanencia muy cortos gracias a su diseño compacto y a los reducidos volúmenes de material. Esto permite el procesamiento sin bebedero de plásticos térmicamente sensibles, como, por ejemplo, el polímero biorreabsorbible y biocompatible Resomer LR 704 S de Evonik Industries AG.
Gracias al sistema de canal caliente micro L2X-Mikro de Ewikon, es posible conseguir tiempos de permanencia muy cortos gracias a su diseño compacto y a los reducidos volúmenes de material.
(Bild: Ewikon)
El principal reto a la hora de procesar este material radica en la degradación de las cadenas poliméricas. El mero hecho de superar el tiempo de permanencia permitido puede provocar una degradación indeseada del material. Dado que los plásticos biorreabsorbibles conllevan elevados costes de material y homologación, prescindir de las rebabas ofrece un considerable potencial de ahorro.
Demostración práctica en la Fakuma 2026
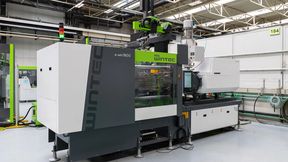
En la Fakuma 2026, se demostró la eficacia del concepto en una aplicación conjunta de Boy, Ewikon y Evonik. En el stand de Boy se llevó a cabo la fabricación de un microtornillo médico en una Boy XS E con una unidad de plastificación de 8 mm.
La combinación de la unidad de plastificación de 8 mm de la Boy XS E y el sistema de canal caliente micro L2X permite tiempos de residencia cortos, una alta reproducibilidad y una reducción significativa de las pérdidas de material.
(Bild: Chico)
Se utilizó el material Resomer LR 704 S. Para ello, se inyectaron directamente dos microtornillos con un peso individual de 0,065 g cada uno. El peso total de la inyección ascendió, por tanto, a tan solo 0,13 g. Con un tiempo de ciclo de 12 s, se logró un tiempo total de permanencia del material de unos cuatro minutos en la unidad de plastificación y el sistema de canal caliente.
A modo de comparación, el tiempo de permanencia, con parámetros de proceso idénticos y una unidad de 14 mm, habría sido de unos once minutos. En ese caso, cabría esperar una degradación mucho mayor de las cadenas poliméricas. Los resultados del ensayo fueron confirmados por el departamento de ingeniería de aplicaciones de Evonik.
Conclusión
Los resultados presentados en la Fakuma 2026 ponen de manifiesto que incluso los plásticos de alto coste y con tiempos de permanencia críticos pueden procesarse de forma rentable y con fiabilidad en el moldeo por inyección a pequeña escala, siempre que la tecnología de las máquinas y de los canales calientes se diseñe de forma coherente para satisfacer los requisitos de los pesos de inyección más reducidos. La combinación de la unidad de plastificación de 8 mm de la Boy XS E y el sistema de canal caliente micro L2X permite tiempos de permanencia cortos, una alta reproducibilidad y una reducción significativa de las pérdidas de material. Esto abre nuevas posibilidades para una fabricación en serie rentable mediante microinyección, especialmente en el caso de los plásticos especiales biorreabsorbibles y homologados para uso médico. (sl)
Última actualización: 22/09/2026
Para nosotros es una cuestión de principio tratar sus datos personales de forma responsable. Si recopilamos datos personales suyos, los tratamos de conformidad con la normativa vigente en materia de protección de datos. Encontrará información detallada en nuestra Política de privacidad.
Consentimiento para el uso de datos con fines publicitarios
Doy mi consentimiento a que Vogel Communications Group GmbH & Co. KG, Max-Planckstr. 7-9, 97082 Würzburg, incluidas todas las empresas asociadas a los efectos de los art. 15 ss de la Ley alemana de Sociedades Anónimas (AktG) (en lo sucesivo: Vogel Communications Group), utilice mi dirección de correo electrónico para enviarme boletines informativos. Puede consultar una lists de las empresas asociadas en cada caso en aquí .
El contenido de los boletines informativos abarca productos y servicios de todas las empresas mencionadas anteriormente, entre los que se incluyen, por ejemplo, revistas y libros especializados, eventos y ferias, así como productos y servicios relacionados con eventos, ofertas de medios impresos y digitales y otros servicios como otros boletines informativos (editoriales), concursos, campañas de captación de clientes potenciales, estudios de mercado en el ámbito online y offline, portales web especializados y ofertas de formación en línea. Cuando se haya recopilado mi número de teléfono particular, este podrá ser utilizado para enviarme ofertas de los mencionados productos y servicios de las empresas antes mencionadas, así como para realizar estudios de mercado.
Mi consentimiento abarca además el tratamiento de mi dirección de correo electrónico y mi número de teléfono para la sincronización de datos con fines de marketing con socios publicitarios seleccionados, como p. ej. LinkedIN, Google y Meta. Para ello el grupo Vogel Communications Group podrá transmitir los datos mencionados de manera cifrada (mediante hash) a socios publicitarios que utilizarán entonces estos datos para poder comprobar si yo también estoy dado de alta en los portales publicitarios mencionados. El grupo Vogel Communications Group utiliza esta función con fines de retargeting (upselling, venta cruzada y fidelización de cliente), de generación de las llamadas audiencias similares para la captación de nuevos clientes y como base de exclusión para campañas publicitarias en curso. Puedo obtener más información en el apartado «Sincronización de datos con fines de marketing” en la declaración de protección de datos.
En caso de que acceda a contenidos protegidos en los portales de Internet del Vogel Communications Group, incluidas las empresas asociadas a los efectos de los art. 15 ff de la Ley alemana de Sociedades Anónimas (AktG), deberé registrarme con datos adicionales para poder acceder a dichos contenidos. Como contrapartida por este acceso gratuito a contenidos editoriales, mis datos podrán utilizarse, en el sentido de este consentimiento, para los fines aquí mencionados. Esto no se aplica para la sincronización de datos con fines de marketing.
Derecho a revocación
Soy consciente de que puedo revocar este consentimiento en cualquier momento con efecto futuro. Mi revocación no afecta a la legalidad del tratamiento realizado sobre la base de mi consentimiento hasta el momento de la revocación. Para declarar mi revocación tengo la posibilidad de hacerlo usando el formulario de contacto que me puedo bajar en https://contact.vogel.de/es. Si ya no deseo recibir alguno de los boletines informativos a los que me haya suscrito, también puedo hacer clic en el enlace para darse de baja que aparece al final de cada boletín. Encontraré más información sobre mi derecho de revocación y su ejercicio, así como sobre las consecuencias de mi revocación, en la Política de privacidad, sección Boletín informativo.