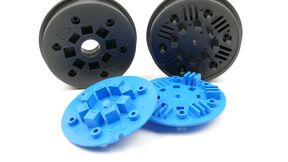
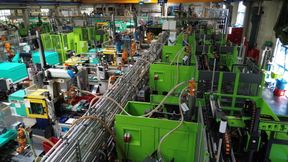
Las pipetas o los kits de infusión se fabrican mediante moldeo por inyección de plástico en cantidades de millones de unidades. Los ciclos de producto son cada vez más cortos y la complejidad geométrica va en aumento. Al mismo tiempo, la normativa exige una validación exhaustiva, una documentación completa y la trazabilidad. Los equipos de medición con tomografía computarizada, como la serie Tomo Scope XS de Werth Messtechnik, demuestran cómo se pueden reducir los tiempos de validación y la carga de trabajo del personal.
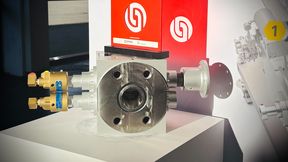
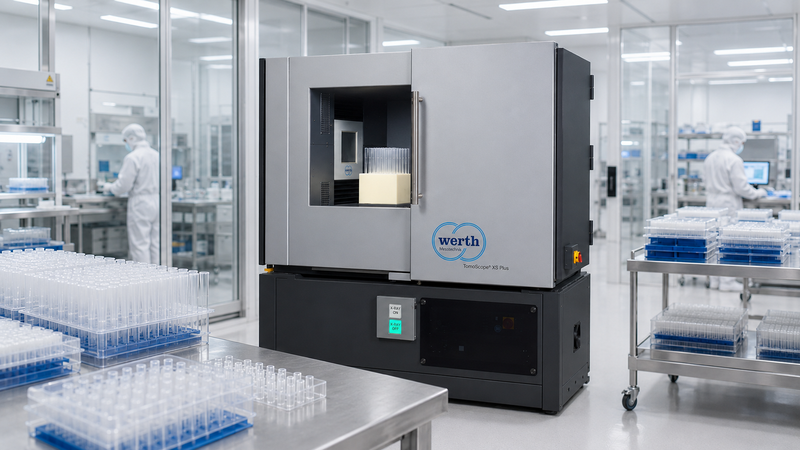
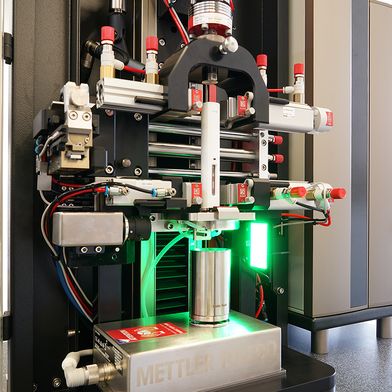
Medición por tomografía computarizada (TC) en el entorno de producción: el Tomo Scope XS Plus inspecciona puntas de pipeta con un cambiador de piezas integrado directamente en el entorno de producción.
(Bild: Werth Messtechnik)
Los fabricantes de piezas moldeadas por inyección para el sector de la tecnología médica se enfrentan a un conflicto de objetivos. Por un lado, cada vez llegan al mercado más productos nuevos y complejos en ciclos cada vez más cortos. Por otro lado, el Reglamento europeo sobre productos sanitarios MDR (UE 2017/745) exige exhaustivos procesos de validación, una documentación completa y trazabilidad. Para el mercado estadounidense se aplica la norma de calidad de la FDA 21 CFR Parte 820: Desde febrero de 2026, esta normativa se denomina «Quality Management System Regulation» (QMSR) y hace referencia directa a la norma ISO 13485. Es necesario comprobar más características en más piezas en menos tiempo. Cualquier retraso retrasa la entrada en el mercado.
Se comprueba, en lugar de medirse
La situación se ve agravada por el elevado porcentaje de controles manuales. «Los calibres, las inspecciones visuales para detectar rebabas o las pruebas de funcionamiento son controles atributivos: solo proporcionan un resultado de «apto/no apto» (i.O./n.i.O.), dependen del operario y no permiten extraer conclusiones sobre el proceso de fabricación», explica el ingeniero diplomado (FH) Tristan Schubert, director de ventas técnicas de Werth Messtechnik, un fabricante de máquinas de medición por coordenadas multisensor y de tomografía computarizada para el control de calidad industrial. Schubert añade: «Se enseña en lugar de medir. No se sabe por qué ni a partir de cuándo una herramienta produce piezas defectuosas. A medida que aumenta el número de cavidades, el esfuerzo se multiplica: donde antes había que inspeccionar cuatro piezas por ciclo, hoy en día suelen ser 64 o 128».
Medir con tomografía computarizada, no solo inspeccionar
Según Schubert, la tomografía computarizada por rayos X (TC) se utiliza a menudo en el mercado como una mera solución de inspección, por ejemplo, para detectar cavidades, rebabas o componentes que faltan en un conjunto. Esto resulta insuficiente para la supervisión de procesos: solo los valores de medición cuantitativos permiten detectar tendencias antes de que las piezas se salgan de los límites de tolerancia.
La diferencia radica en el diseño del equipo. Werth Messtechnik, por ejemplo, presentó en 2005 el Tomo Scope, la primera máquina de medición por coordenadas del mundo con tomografía computarizada, desarrollada específicamente para la metrología dimensional. Una máquina de medición por coordenadas con tomografía computarizada cuenta con ejes de alta precisión y un sistema de coordenadas calibrado: todos los errores de los ejes se han calibrado, se conocen y se corrigen. Por lo tanto, la escala del volumen reconstruido queda fijada sin necesidad de un escalado posterior, la reconstrucción se completa inmediatamente después de la última proyección y la medición es trazable.
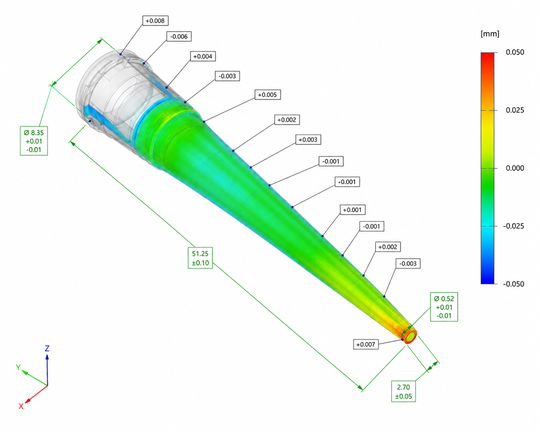
Medición e inspección en un solo proceso: dimensiones, tolerancias y desviaciones superficiales de una punta de pipeta en un único análisis.
(Bild: Werth Messtechnik)
Por el contrario, las tomografías computarizadas de inspección determinan la geometría de la toma a posteriori a partir de la serie de imágenes y requieren un paso adicional de posprocesamiento. «Además, en estos casos, la escala suele tener que determinarse primero midiendo escalas calibradas, como varillas esféricas con dos esferas cuyo diámetro y distancia entre sí se conocen: solo con esta escala, el volumen reconstruido adquiere su representación dimensional», explica Schubert. De este modo, la medición trazable no es posible sin más. Schubert añade: «En resumen: una TC de medición siempre puede inspeccionar, pero una TC de inspección no tiene por qué medir».
Según Schubert, en la práctica, los equipos de medición de coordenadas por tomografía computarizada permiten combinar la inspección y la medición en un único proceso: no solo se detecta una rebaba, sino que también se mide su altura, lo que puede servir, por ejemplo, como indicador temprano del desgaste de las herramientas. Del mismo modo, la comprobación de la integridad de un conjunto puede combinarse con análisis dimensionales.
Última actualización: 22/09/2026
Para nosotros es una cuestión de principio tratar sus datos personales de forma responsable. Si recopilamos datos personales suyos, los tratamos de conformidad con la normativa vigente en materia de protección de datos. Encontrará información detallada en nuestra Política de privacidad.
Consentimiento para el uso de datos con fines publicitarios
Doy mi consentimiento a que Vogel Communications Group GmbH & Co. KG, Max-Planckstr. 7-9, 97082 Würzburg, incluidas todas las empresas asociadas a los efectos de los art. 15 ss de la Ley alemana de Sociedades Anónimas (AktG) (en lo sucesivo: Vogel Communications Group), utilice mi dirección de correo electrónico para enviarme boletines informativos. Puede consultar una lists de las empresas asociadas en cada caso en aquí .
El contenido de los boletines informativos abarca productos y servicios de todas las empresas mencionadas anteriormente, entre los que se incluyen, por ejemplo, revistas y libros especializados, eventos y ferias, así como productos y servicios relacionados con eventos, ofertas de medios impresos y digitales y otros servicios como otros boletines informativos (editoriales), concursos, campañas de captación de clientes potenciales, estudios de mercado en el ámbito online y offline, portales web especializados y ofertas de formación en línea. Cuando se haya recopilado mi número de teléfono particular, este podrá ser utilizado para enviarme ofertas de los mencionados productos y servicios de las empresas antes mencionadas, así como para realizar estudios de mercado.
Mi consentimiento abarca además el tratamiento de mi dirección de correo electrónico y mi número de teléfono para la sincronización de datos con fines de marketing con socios publicitarios seleccionados, como p. ej. LinkedIN, Google y Meta. Para ello el grupo Vogel Communications Group podrá transmitir los datos mencionados de manera cifrada (mediante hash) a socios publicitarios que utilizarán entonces estos datos para poder comprobar si yo también estoy dado de alta en los portales publicitarios mencionados. El grupo Vogel Communications Group utiliza esta función con fines de retargeting (upselling, venta cruzada y fidelización de cliente), de generación de las llamadas audiencias similares para la captación de nuevos clientes y como base de exclusión para campañas publicitarias en curso. Puedo obtener más información en el apartado «Sincronización de datos con fines de marketing” en la declaración de protección de datos.
En caso de que acceda a contenidos protegidos en los portales de Internet del Vogel Communications Group, incluidas las empresas asociadas a los efectos de los art. 15 ff de la Ley alemana de Sociedades Anónimas (AktG), deberé registrarme con datos adicionales para poder acceder a dichos contenidos. Como contrapartida por este acceso gratuito a contenidos editoriales, mis datos podrán utilizarse, en el sentido de este consentimiento, para los fines aquí mencionados. Esto no se aplica para la sincronización de datos con fines de marketing.
Derecho a revocación
Soy consciente de que puedo revocar este consentimiento en cualquier momento con efecto futuro. Mi revocación no afecta a la legalidad del tratamiento realizado sobre la base de mi consentimiento hasta el momento de la revocación. Para declarar mi revocación tengo la posibilidad de hacerlo usando el formulario de contacto que me puedo bajar en https://contact.vogel.de/es. Si ya no deseo recibir alguno de los boletines informativos a los que me haya suscrito, también puedo hacer clic en el enlace para darse de baja que aparece al final de cada boletín. Encontraré más información sobre mi derecho de revocación y su ejercicio, así como sobre las consecuencias de mi revocación, en la Política de privacidad, sección Boletín informativo.
Cadena de medición cerrada para el MDR y la FDA
Además de una medición correcta, las normas MDR y QMSR exigen, sobre todo, la trazabilidad: ¿quién, cuándo, qué, con qué y con qué resultado se ha realizado la medición? «En el ámbito de la tomografía computarizada, a menudo se combinan varias soluciones de software para ello», afirma Schubert. «El control de la máquina, la adquisición de imágenes, la reconstrucción y la evaluación proceden de fuentes diferentes. Cada interfaz supone una posible ruptura en la cadena de documentación y una posible vía de influencia del operador en el resultado».
En los equipos Werth Tomo Scope, el software Winwerth se encarga de toda la cadena de procesos, desde el control del equipo hasta la reconstrucción, pasando por el análisis y la generación de informes. Esta cadena de medición cerrada garantiza que el operador no influya en el resultado de la medición: independientemente de quién coloque la pieza de trabajo e inicie la medición, se obtiene siempre el mismo resultado. Para las auditorías se dispone de un historial completo. Además, Werth ofrece máquinas de medición por coordenadas CT con calibración según las especificaciones de la Entidad Alemana de Acreditación (DAkkS): en la industria de la automoción, la calibración DAkkS es obligatoria desde hace algunos años, mientras que en la tecnología médica se exige cada vez más.
Según Schubert, la importancia de la tecnología de medición para la rentabilidad se refleja en tres aspectos: la tolerancia de fabricación aprovechable, la disponibilidad de los equipos y los costes de personal.
Una alta precisión de medición aumenta la tolerancia útil
«La precisión del instrumento de medición determina la tolerancia de fabricación útil», subraya Schubert. Según las reglas de decisión de la norma ISO 14253-1, la incertidumbre de medición debe tenerse en cuenta en ambos límites de la banda de tolerancia a la hora de demostrar la conformidad. Schubert: «Solo se consideran conformes con seguridad aquellas piezas cuyo valor de medición se encuentre dentro de la tolerancia por un margen superior a la incertidumbre de medición. Cuanto mayor sea la incertidumbre de medición, más estrecha será la tolerancia de fabricación útil y más piezas que se encuentren en el límite deberán descartarse por precaución».
Como regla general, según Schubert, la incertidumbre de medición debería ser 10 veces menor que la tolerancia: de este modo, el margen de tolerancia queda a disposición de las máquinas de fabricación y no se ve mermado por la tecnología de medición. Según sus especificaciones, los equipos Tomo Scope XS se encuentran entre los medidores de coordenadas por tomografía computarizada más precisos del mercado. Un medidor más preciso aumenta la tolerancia útil y reduce los costes de desechos y de inspección, aunque su adquisición sea más cara.
La alta velocidad de medición aumenta la disponibilidad del equipo
En el uso durante el proceso de fabricación, la disponibilidad del equipo está estrechamente relacionada con la velocidad de medición. En el caso de las piezas moldeadas por inyección para la tecnología médica, se requieren resoluciones estructurales de entre 20 µm y 30 µm, e incluso más finas. Las fuentes de rayos X de Werth (de 130 kV a 230 kV) con blanco de transmisión utilizadas en la serie Tomo Scope XS permiten, en este rango de resolución, realizar mediciones hasta cinco veces más rápidas que las fuentes de reflexión convencionales con la misma resolución.
«Si la autorización de producción dependiera del equipo de medición, cada mantenimiento de los tubos supondría, en caso de duda, una parada de la producción», afirma Schubert. El ciclo de mantenimiento de las fuentes de rayos X utilizadas por Werth es de doce meses y coincide con el mantenimiento periódico del equipo, un plazo habitual en los equipos de medición por coordenadas. No es necesario cambiar el filamento manualmente. Gracias a su diseño modular, la fuente de rayos X, el detector y la distancia entre ambos pueden adaptarse a la tarea de medición. El método de reconstrucción Werth Clear CT con trayectoria helicoidal excluye, por principio, los artefactos de haz cónico. Dado que esto permite utilizar también ángulos cónicos amplios, la pieza de trabajo puede situarse cerca de la fuente de rayos X: según la ley del cuadrado de la distancia, la intensidad de radiación útil aumenta, los tiempos de medición se reducen y los equipos pueden fabricarse de forma mucho más compacta.
La automatización en tres niveles reduce los gastos de personal
La automatización se aplica a los gastos de personal. En el moldeo por inyección para el sector médico, la producción suele realizarse las 24 horas del día; para garantizar el flujo adecuado de piezas, se han establecido tres niveles de ampliación. Schubert explica: «La base la constituye la alimentación manual por parte del operario. La segunda etapa consiste en un cambiador de piezas integrado: se almacenan varias piezas en el equipo y se posicionan automáticamente dentro de la cabina de protección contra la radiación mediante los ejes propios del equipo». De este modo, se puede prescindir de circuitos de seguridad adicionales o vallas de protección. De este modo, es posible medir piezas iguales o diferentes sin intervención humana, por ejemplo, durante el turno de noche.
«Para volúmenes de producción más elevados, la tercera fase consiste en la alimentación externa mediante robots o sistemas de cinta transportadora; a través de dos aberturas del equipo, se puede realizar la carga automatizada por la parte trasera, mientras que por la parte delantera se sigue trabajando de forma manual», explica Schubert. Además, en Werth Messtechnik se llevan a cabo soluciones «llave en mano» gracias a un departamento propio dedicado a proyectos especiales.
Casos prácticos: puntas de pipeta y plumas de insulina
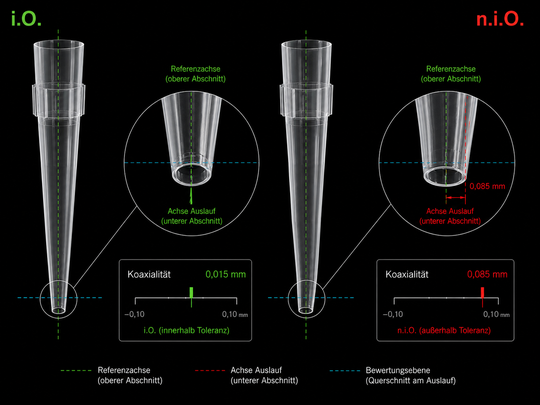
La coaxialidad de la entrada y la salida como parámetro de control: el valor medido distingue entre piezas que se encuentran dentro y fuera de la tolerancia.
(Bild: Werth Messtechnik)
Según explica Schubert, la pandemia del coronavirus ha puesto de manifiesto cómo interactúan estos tres factores: «La demanda de puntas de pipeta para máquinas de análisis se disparó y, con ella, aumentó el número de cavidades de los moldes. La inspección manual en busca de rebabas y para comprobar la integridad, así como la medición de la coaxialidad de las entradas y salidas y de los diámetros —que garantizan un caudal correcto—, ya no eran viables con estos volúmenes de producción». La solución fue una medición automatizada e independiente del operador con equipos del tipo Tomo Scope XS Plus con cambiador de piezas integrado: Winwerth mide, evalúa y registra los datos automáticamente. Una interfaz de usuario asociada muestra todos los resultados en forma de tabla y gráficamente con un código de colores, de modo que las piezas que se encuentran fuera de tolerancia pueden identificarse fácilmente y evaluarse de forma específica.
Un segundo ejemplo lo ofrece la fabricación de plumas de insulina. Según Schubert, las rebabas que se producen al inicio del desgaste de las herramientas no provocaban problemas de funcionamiento hasta la fase de montaje. «La inspección de rebabas se realizaba inicialmente de forma manual con un microscopio y una sección transversal: dependía del operario, generaba falsos rechazos y no permitía identificar tendencias, ya que solo se obtenía un resultado de “correcto” o “incorrecto” sin ningún valor de medición», explica Schuberts. Hoy en día, gracias a la tomografía computarizada (TC) integrada en el proceso de fabricación, las rebabas se miden en pocos segundos y se evalúan de forma objetiva. El desgaste de las herramientas se hace visible en la tendencia antes de que se produzcan errores de montaje. Esto reduce el rechazo y evita las reclamaciones.
Gemelo digital para el ciclo de vida del producto
El conjunto completo de datos de medición resulta rentable a lo largo de todo el ciclo de vida del producto. Las muestras físicas de referencia de plástico se alteran debido a la absorción de humedad o a la exposición a los rayos UV y ocupan espacio de almacenamiento en condiciones definidas. El conjunto de datos de tomografía computarizada no se degrada y puede archivarse como gemelo digital de la pieza muestreada. En caso de reclamaciones, también puede evaluarse a posteriori en puntos que no se midieron durante el muestreo. Según Schubert, en la revalidación —por ejemplo, tras un cambio de herramienta o de máquina— basta con realizar una rápida comparación «real-real» con el gemelo digital de la pieza muestreada, centrándose en las zonas fuera de tolerancia.
Conclusión
Las ventas de equipos ponen de manifiesto hasta qué punto ha cambiado ya el uso: si hace 15 años la cuota de la TC en Werth se situaba en un porcentaje de un solo dígito, hoy en día, según sus propias cifras, supera el 50 %. Según Schubert, algunos usuarios ya utilizan entre la segunda y la cuarta generación de equipos y, gracias a procesos bien rodados, bibliotecas de programas y gemelos digitales, han conseguido una ventaja que difícilmente se podrá recuperar a corto plazo. En el competitivo sector del moldeo por inyección de plástico para la tecnología médica, la tecnología de medición por TC integrada en la producción podría pasar, por tanto, en los próximos años de ser un factor diferenciador a convertirse en un requisito imprescindible.
Cuadro informativo: Normas y reglamentos pertinentes
MDR (UE 2017/745): Requisitos de validación, documentación y trazabilidad de los productos sanitarios en Europa.
21 CFR Parte 820 (QMSR): Requisitos de calidad de la FDA de EE. UU.; a partir de febrero de 2026, con referencia directa a la norma ISO 13485:2016.
ISO 13485: Sistemas de gestión de la calidad para productos sanitarios.
ISO 10360: Ensayo de aceptación y verificación de sistemas de medición de coordenadas; La parte 11 trata sobre los sistemas de tomografía computarizada por rayos X.
VDI/VDE 2617, hoja 13: Guía para la aplicación de la norma ISO 10360 a equipos de medición de coordenadas con sensores CT.
ISO 14253-1: Reglas de decisión para la demostración de la conformidad, teniendo en cuenta la incertidumbre de medición