Una lámina de plástico enrollada no es solo un formato de transporte o almacenamiento. Es un producto intermedio cuya calidad influye en el rendimiento de toda la cadena de valor, desde la extrusión hasta el procesamiento posterior, pasando por la impresión, el laminado y el recubrimiento.
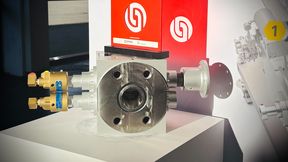
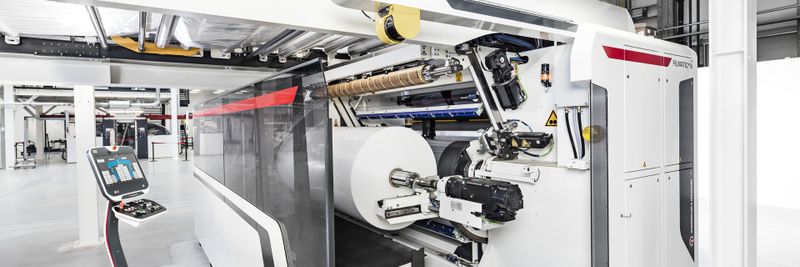
Filmatic II N, bobinadora de una sola bobina
(Bild: W&H)
En el procesamiento de láminas, la bobinadora suele considerarse la última etapa de una línea de producción. La lámina se ha extruido, recubierto o impreso, la banda de material se desplaza de forma estable y, al final, se obtiene un rollo de material.
Sin embargo, desde un punto de vista técnico, esta perspectiva se queda corta. Y es que el proceso de bobinado es determinante para que el material producido pueda procesarse de forma fiable en las fases posteriores. Por ello, Windmöller & Hölscher (W&H) no considera el bobinado como una función secundaria, sino como una disciplina independiente dentro de la ingeniería de procesos.
El papel es determinante para el éxito de los procesos posteriores
Un rollo de alta calidad es mucho más que un material enrollado correctamente. La tensión de la banda, la fuerza de presión, la rigidez del enrollado, la calidad del corte y el guiado de los bordes determinan si un rollo podrá procesarse posteriormente a alta velocidad y con una calidad reproducible. Incluso pequeñas desviaciones pueden provocar que las instalaciones posteriores funcionen más lentamente, que se requieran medidas de regulación adicionales o que se generen desechos.
A menudo, los problemas típicos de calidad no se detectan en el proceso de producción original, sino solo en las fases posteriores de transformación. Los defectos de la banda, debidos a la recristalización, a las distensiones locales de la banda de material, a los denominados «efectos de lata» o a una rectitud insuficiente de los bordes, suelen manifestarse solo cuando el rollo de material ya se está procesando en otra máquina.
Las causas de este tipo de errores no suelen residir únicamente en el proceso de bobinado propiamente dicho. En la extrusión de láminas, por ejemplo, las etapas previas del proceso, como el recorte de bordes, el pretratamiento o el ensanchamiento, influyen en la forma en que se puede bobinar posteriormente una banda de material. De este modo, la bobinadora se convierte en el punto de confluencia de diversas etapas del proceso, en el que se concentran los efectos de muchos parámetros e influencias previos. Por ello, una solución de bobinado óptima desde el punto de vista técnico tiene en cuenta todo el recorrido del material, tanto antes como después de la bobina que se va a bobinar.
El bobinado consiste en dominar la física de los materiales
A primera vista, el bobinado parece un proceso sencillo: se enrolla una banda sobre un mandril. Sin embargo, en realidad intervienen en este proceso numerosos factores físicos que se influyen mutuamente. La tensión de la banda, la velocidad de bobinado, las fuerzas de presión, la elasticidad del material, las propiedades de la superficie y la geometría de los rodillos se influyen entre sí.
Un rollo enrollado con demasiada holgura puede volverse inestable. Un rollo enrollado con demasiada tensión puede generar tensiones internas, lo que más adelante puede provocar, por ejemplo, problemas de planitud o, en el peor de los casos, el efecto telescópico (desplazamiento de las capas de material en el rollo), lo que haría que todo el rollo se convirtiera en material de desecho. El ajuste óptimo depende siempre del material y del uso posterior. Precisamente por eso no existe una estrategia de bobinado universal para todos los productos.
Las láminas especiales modernas son especialmente exigentes. Los materiales estirados mediante MDO, los films elásticos de alta adherencia, los films protectores de superficie sensibles a la presión o los films decorativos multicapa (films para interiores y exteriores de PVC, PMMA o compuestos de PET) plantean requisitos totalmente diferentes en cuanto a la estructura del rollo.
Glosario
MDO = Orientación en el sentido de la máquina
PVC = cloruro de polivinilo
PMMA = polimetilmetacrilato
PET = polietileno tereftalato
Esto se puede ilustrar, a modo de ejemplo, con las láminas protectoras de superficies para la industria electrónica. En este sector se utilizan láminas que posteriormente se aplican sobre pantallas o componentes electrónicos. Incluso las arrugas más pequeñas, las marcas de presión o los defectos locales del material pueden hacer que los productos finales de alta gama dejen de cumplir los requisitos de calidad. En este tipo de aplicaciones, no basta con fabricar la lámina con una alta calidad. La estructura del rollo también debe conservar íntegramente las propiedades del producto.
Última actualización: 22/09/2026
Para nosotros es una cuestión de principio tratar sus datos personales de forma responsable. Si recopilamos datos personales suyos, los tratamos de conformidad con la normativa vigente en materia de protección de datos. Encontrará información detallada en nuestra Política de privacidad.
Consentimiento para el uso de datos con fines publicitarios
Doy mi consentimiento a que Vogel Communications Group GmbH & Co. KG, Max-Planckstr. 7-9, 97082 Würzburg, incluidas todas las empresas asociadas a los efectos de los art. 15 ss de la Ley alemana de Sociedades Anónimas (AktG) (en lo sucesivo: Vogel Communications Group), utilice mi dirección de correo electrónico para enviarme boletines informativos. Puede consultar una lists de las empresas asociadas en cada caso en aquí .
El contenido de los boletines informativos abarca productos y servicios de todas las empresas mencionadas anteriormente, entre los que se incluyen, por ejemplo, revistas y libros especializados, eventos y ferias, así como productos y servicios relacionados con eventos, ofertas de medios impresos y digitales y otros servicios como otros boletines informativos (editoriales), concursos, campañas de captación de clientes potenciales, estudios de mercado en el ámbito online y offline, portales web especializados y ofertas de formación en línea. Cuando se haya recopilado mi número de teléfono particular, este podrá ser utilizado para enviarme ofertas de los mencionados productos y servicios de las empresas antes mencionadas, así como para realizar estudios de mercado.
Mi consentimiento abarca además el tratamiento de mi dirección de correo electrónico y mi número de teléfono para la sincronización de datos con fines de marketing con socios publicitarios seleccionados, como p. ej. LinkedIN, Google y Meta. Para ello el grupo Vogel Communications Group podrá transmitir los datos mencionados de manera cifrada (mediante hash) a socios publicitarios que utilizarán entonces estos datos para poder comprobar si yo también estoy dado de alta en los portales publicitarios mencionados. El grupo Vogel Communications Group utiliza esta función con fines de retargeting (upselling, venta cruzada y fidelización de cliente), de generación de las llamadas audiencias similares para la captación de nuevos clientes y como base de exclusión para campañas publicitarias en curso. Puedo obtener más información en el apartado «Sincronización de datos con fines de marketing” en la declaración de protección de datos.
En caso de que acceda a contenidos protegidos en los portales de Internet del Vogel Communications Group, incluidas las empresas asociadas a los efectos de los art. 15 ff de la Ley alemana de Sociedades Anónimas (AktG), deberé registrarme con datos adicionales para poder acceder a dichos contenidos. Como contrapartida por este acceso gratuito a contenidos editoriales, mis datos podrán utilizarse, en el sentido de este consentimiento, para los fines aquí mencionados. Esto no se aplica para la sincronización de datos con fines de marketing.
Derecho a revocación
Soy consciente de que puedo revocar este consentimiento en cualquier momento con efecto futuro. Mi revocación no afecta a la legalidad del tratamiento realizado sobre la base de mi consentimiento hasta el momento de la revocación. Para declarar mi revocación tengo la posibilidad de hacerlo usando el formulario de contacto que me puedo bajar en https://contact.vogel.de/es. Si ya no deseo recibir alguno de los boletines informativos a los que me haya suscrito, también puedo hacer clic en el enlace para darse de baja que aparece al final de cada boletín. Encontraré más información sobre mi derecho de revocación y su ejercicio, así como sobre las consecuencias de mi revocación, en la Política de privacidad, sección Boletín informativo.
El inicio del rollo influye en todo el rollo
Un factor crítico, aunque a menudo subestimado, es el inicio del bobinado. Ya las primeras vueltas sobre el mandril influyen en la calidad de todo el rollo.
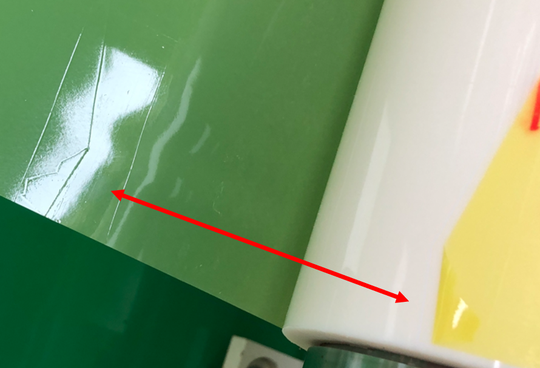
Ejemplo de un problema con el rollo debido a un bobinado incorrecto: el envoltorio se desplaza unos 100 m
(Bild: W&H)
Si, al enrollar, la banda de material se dobla y se forman pliegues o acumulaciones locales de material, estos pueden traspasar numerosas capas de lámina. Lo que comienza en la zona del mandril de enrollado puede llegar a ser visible más adelante, incluso a gran distancia del centro del rollo.
Un ejemplo del sector de la protección de superficies ilustra hasta qué punto puede ser importante este efecto. En este sector se procesan láminas protectoras de hasta 25 µm de grosor y especialmente sensibles a la presión. Un borde doblado de la lámina al inicio del rollo sigue siendo visible incluso después de cientos de metros de longitud de bobinado. Aunque la lámina en sí se fabrica sin defectos, la alta calidad del producto se ve mermada por un mal montaje del rollo.
Por qué la tecnología de envoltura comienza ya en la fase de desarrollo del producto
En muchos proyectos de desarrollo, la atención se centra inicialmente en fabricar una lámina con unas características definidas. Sin embargo, la cuestión de hasta qué punto este material se puede enrollar posteriormente suele plantearse más tarde. Precisamente ahí reside un considerable potencial de optimización.
La experiencia demuestra que la incorporación temprana de conocimientos especializados en bobinado contribuye a sentar las bases para un procesamiento posterior estable ya desde la fase de desarrollo del producto. Por ello, los rollos de muestra de W&H suelen someterse a pruebas en las empresas de transformación ya durante la fase de desarrollo. En estas pruebas no solo se evalúa si el film posee las propiedades deseadas, sino también si su procesamiento en rollo es reproducible.
Los interesados en las bobinadoras siguen teniendo la posibilidad de probar, en el centro técnico de la empresa, el comportamiento de bobinado y corte, así como el cambio de sus propios rollos, y de recibir un asesoramiento exhaustivo. Esto se lleva a cabo independientemente de las pruebas de extrusión o impresión, en caso de que las bobinadoras de W&H vayan a integrarse posteriormente en instalaciones de otros fabricantes ya existentes.
De una simple bobinadora a una solución de ingeniería de procesos
No todos los materiales plantean las mismas exigencias. Los films elásticos finos, los films técnicos especiales o las bandas de material gruesas requieren conceptos de bobinado diferentes. Por eso, una solución satisfactoria no parte de los parámetros, sino de la elección del principio de bobinado adecuado y de la configuración correcta de la máquina.
En función de la aplicación, pueden ser necesarios diferentes accionamientos, zonas de tensión de la banda, sistemas de fuerza de presión o superficies especiales de los rodillos. Algunos productos requieren una estructura de rodillos especialmente suave, mientras que otros necesitan fuerzas de presión elevadas para conseguir un bobinado estable. Además, factores como la flexión del eje, la masa del rodillo, la distribución de la fuerza de presión y la tensión de la banda desempeñan un papel decisivo. Cuanto más ancha sea la banda y mayor el rodillo, mayor será la influencia de estos efectos en el resultado del bobinado.
¿De dónde viene la experiencia en el cambio de pañales?
Este fabricante de maquinaria e instalaciones cuenta con una experiencia basada en más de 4.000 estaciones de bobinado instaladas en todo el mundo. La gama de aplicaciones abarca desde finos films extensibles de menos de 10 µm hasta films técnicos con espesores superiores a un milímetro.
La experiencia no se adquiere únicamente a través de las máquinas instaladas. W&H participa regularmente en procesos de cualificación de productos, presta apoyo a los clientes en aplicaciones complejas y aporta sus conocimientos técnicos sobre procesos directamente a los proyectos de desarrollo y optimización. A menudo, no se trata solo de poner en marcha las máquinas, sino de optimizar los productos de forma específica para que cumplan determinados requisitos de calidad.
Competencia en el envoltorio que va mucho más allá del embalaje flexible
Los principios básicos del bobinado son los mismos, independientemente de si se trata de film de embalaje, film higiénico o un sustrato técnico. En consecuencia, la tecnología de bobinadoras de W&H se utiliza hoy en día en una amplia variedad de aplicaciones que van más allá del embalaje flexible. Entre ellas se incluyen los films agrícolas y elásticos, los films de protección de superficies para la industria electrónica, los films decorativos para aplicaciones de interior y exterior, o los materiales procedentes de procesos de recubrimiento y barnizado.
Los requisitos varían en algunos casos de forma considerable. Mientras que los films de embalaje suelen tener un grosor de entre 20 y 120 µm, los films decorativos para suelos, fachadas o aplicaciones arquitectónicas pueden alcanzar espesores superiores a un milímetro. A esto se suman las superficies texturizadas, los distintos materiales compuestos y los diferentes requisitos de calidad.
Aspectos destacados de la tecnología en la práctica
La verdadera ventaja de una tecnología de bobinado adecuada radica en que los distintos principios de bobinado están diseñados específicamente para determinados perfiles de aplicación. En este sentido, lo decisivo es determinar qué concepto de bobinado se adapta mejor a los requisitos físicos de un material.
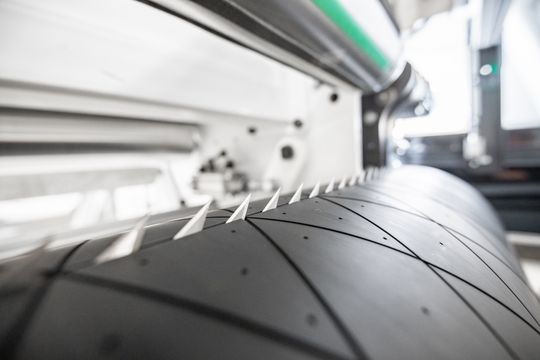
Rodillo de contacto de corte al vacío con cuchillas que cortan desde el interior del rollo
(Bild: W&H)
Un ejemplo de ello es el inicio del rollo. Como ya se ha descrito, incluso los errores más pequeños en la zona del tubo de bobinado pueden afectar a la calidad de todo el rollo. Para conseguir un inicio del rollo lo más definido posible, W&H utiliza, en determinadas aplicaciones, el rodillo de contacto de corte al vacío. A diferencia de las soluciones convencionales, la banda de material se corta en ángulo recto directamente sobre el rollo mediante una cuchilla que sale del rodillo de contacto, y se transfiere de forma controlada a un nuevo tubo de bobinado. De este modo se consiguen unas condiciones de inicio especialmente uniformes durante la formación del rollo, lo que reduce considerablemente el riesgo de vueltas o errores en la zona del tubo.
Los requisitos en cuanto a las fuerzas de presión durante el proceso de bobinado son tan variados como los propios materiales. Para conseguir fuerzas de presión especialmente uniformes a lo largo de una gran anchura de la banda de material, la bobinadora Filmatic II N aprovecha la gravedad. Gracias a los rieles de soporte basculantes, se puede aprovechar de forma selectiva el peso del rollo para generar fuerzas de presión elevadas y distribuidas de manera uniforme, sin que el eje de bobinado se doble de forma irregular. De este modo, se pueden generar fuerzas de presión de hasta 2.500 N, incluso con ejes de bobinado pequeños. Este concepto ofrece ventajas para la calidad del rollo, especialmente en el caso de materiales pegajosos. Para láminas delicadas, el rodillo de apoyo adicional permite aplicar fuerzas de presión mínimas, lo que permite procesar incluso láminas sensibles a la presión.
A medida que aumentan el ancho de la banda de material y el tamaño de los rollos, surge un nuevo reto. Cuanto mayor es un rollo de material, mayor es la influencia que ejerce la flexión del eje de bobinado sobre la distribución de la fuerza de presión a lo largo del ancho de la banda. En el caso de bobinas madre anchas y de gran diámetro, esto puede influir directamente en la uniformidad del bobinado. Para este tipo de aplicaciones, W&H apuesta, entre otras cosas, por el concepto Filmatic-TC. Gracias a un sistema especial de doble cojinete, se reduce la flexión del eje de bobinado, de modo que se consigue una fuerza de presión uniforme incluso con anchuras de trabajo de hasta 4,3 metros. Esto contribuye a cumplir los elevados requisitos de calidad con bobinas de gran peso y altas velocidades de producción.
Estos dos ejemplos de la gama de bobinadoras ilustran lo estrechamente vinculados que están la ingeniería mecánica y la ingeniería de procesos. La cuestión central es siempre cómo se pueden superar retos físicos concretos en el proceso de bobinado mediante la tecnología adecuada.
Disponibilidad de la maquinaria garantizada a largo plazo
Sin embargo, la tecnología de bobinado no termina con la puesta en marcha de una máquina. Muchas bobinadoras permanecen en funcionamiento durante más de 20 años y, durante ese tiempo, deben adaptarse a nuevos productos, a cambios en los requisitos de producción y a las normas de seguridad vigentes (por ejemplo, la nueva normativa sobre máquinas o la Ley de Resiliencia Cibernética).
Gracias al diseño modular de muchas bobinadoras, es posible incorporar de forma específica funciones de seguridad, soluciones de automatización o paquetes tecnológicos concretos. Mediante estas soluciones de modernización, W&H ayuda a sus clientes a mantener sus instalaciones actualizadas técnicamente, garantizando así su operatividad a largo plazo.
Información
Texto
Fabian Sunder es director de I+D en Tecnología de Bobinado en Windmöller & Windmöller & Hölscher SE & Co. KG.
En el perfil
Fundada en 1869, Windmöller & Hölscher es hoy en día uno de los principales fabricantes mundiales de máquinas e instalaciones para la fabricación de envases flexibles. Su gama de productos incluye máquinas para la extrusión de láminas, la impresión y el acabado.
Las máquinas de Windmöller & Hölscher se utilizan en más de 130 países y cuentan con más de 5.000 clientes. El grupo empresarial, con sede en Lengerich (Alemania), cuenta con unos 3.400 empleados y, en el año 2025, alcanzó una facturación superior a los 1.000 millones de euros.